
製造設備のベアリングや回転機器では、設備が停止してから点検・分解した結果、ベアリングの損傷が見つかることがあります。定期点検を実施していても、点検と点検の間で状態が変化すれば、停止前に異常兆候を把握できない場合があります。
そこで活用を検討できるのが、設備から取得した振動データです。振動の大きさや周波数構成を継続的に確認することで、「故障したかどうか」を直接判定する前段階として、通常状態とは異なる変化を捉えられる可能性があります。
振動データ活用では、最初から高度な故障予測モデルを構築する必要はありません。まず時間波形、RMS、FFTなどから通常状態との差を整理し、点検や継続監視が必要な設備・期間を絞り込むことが重要です。
本記事では、10Hzを基本周期とする人工振動データを用い、時間波形、RMS、FFT、複数特徴量、Isolation Forestによる異常検知までを順番に確認します。
なお、記事内で使用するデータはすべて説明用に生成した架空データです。10Hzや30Hzという周波数は、実際のベアリング固有の故障周波数を再現したものではありません。
ベアリング故障が設備停止後に発見されるという課題
設備保全では、定期点検、巡回点検、定期交換などによって設備故障のリスクを管理します。しかし、設備の状態は点検時だけ変化するわけではありません。
例えば、前回点検では問題が確認されなかった設備でも、その後にベアリング等の状態が変化し、次回点検までの間に停止へ至る可能性があります。すべての設備を常時詳細に点検することも現実的ではありません。
一方、振動センサーを設置していても、「測定値を保存しているだけ」「一定値を超えたときだけ確認している」といったケースでは、取得した時系列データを十分に活用できていない場合があります。
転がり軸受の診断では、加速度信号などの振動情報を利用する方法が研究されてきました。ただし実設備では、軸受以外の機械要素から生じる振動も重なるため、単一の波形や指標だけから原因を特定することは容易ではありません(Randall and Antoni, 2011)。
そのため、まず「普段の状態から変化しているか」を複数の視点で確認し、詳細点検が必要な設備や期間を絞る考え方が有効です。
振動データから設備状態の変化を捉える考え方
振動データには多くの情報が含まれますが、取得した生波形を眺めるだけでは長期間の変化を把握しにくくなります。そこで、振動を複数の表現へ変換しながら状態を確認します。
時間波形だけでは状態変化を追いにくい
時間波形はセンサーが取得した情報を直接確認できる一方、長期間にわたるデータをすべて目視するのは困難です。また、同じ設備でも回転数や負荷によって振幅が変わるため、波形の大きさだけで異常を判断することもできません。
RMSで振動レベルを見る
RMS(Root Mean Square、二乗平均平方根)は、一定区間に含まれる振動の大きさを要約する代表的な指標です。時系列データを数秒程度の区間へ分割してRMSを求めることで、「以前と比べて振動レベルが上がっているか」といった傾向を追いやすくなります。
ただし、RMSの上昇だけでベアリング故障とは判断できません。負荷や回転数などによっても値は変化するため、同じ設備・同じ運転条件での過去値と比較することが重要です。
FFTで周波数構成を見る
FFT(Fast Fourier Transform、高速フーリエ変換)は、時間方向に並んだ振動信号を周波数成分へ変換する方法です。
時間波形では似て見える場合でも、周波数へ分解すると「特定の周波数帯が大きくなった」「以前には目立たなかった成分が現れた」といった違いを確認できることがあります。
ただし、実際のベアリング診断では回転数、軸受形状、損傷位置、設備構造なども関係します。FFTにピークが現れたことだけを理由に、故障原因を断定しないことが重要です。
10Hzの人工振動データで状態変化を再現する
ここからは具体的な数値で確認します。120秒間の人工振動データを生成し、サンプリング周波数は200Hzとしました。
80秒未満は、振幅1.00の10Hz正弦波にランダムノイズを加えた状態とします。80秒以降では、10Hz成分の振幅を1.30へ増加させ、さらに振幅0.25の30Hz成分を加えました。
つまり今回は、実際の故障現象を再現するのではなく、「振動全体の大きさ」と「周波数構成」の両方が途中から変化する人工的な条件を作っています。
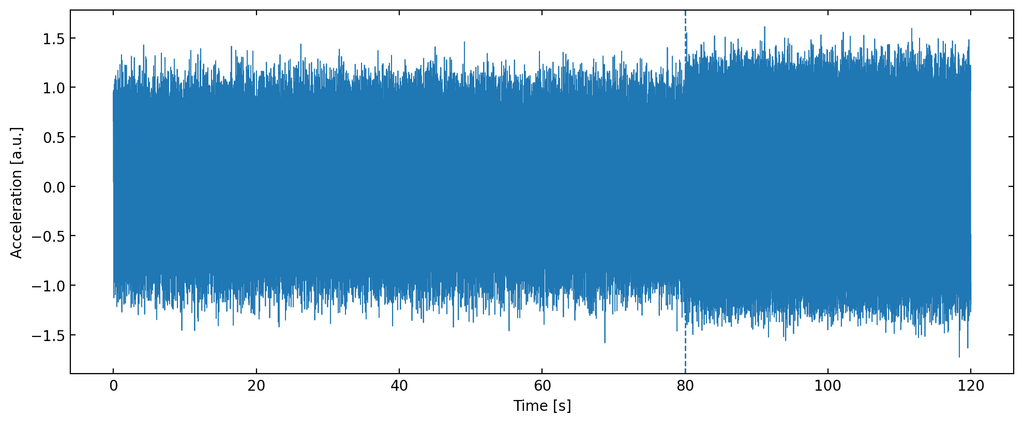
図1では80秒を境に人工的な状態変化を与えています。ただし、120秒分の波形を全体表示すると個々の周期は密集して見えるため、この図だけから変化内容を詳細に判断するのは難しいことが分かります。
RMSから振動レベルの変化を確認する
次に、振動データを2秒ずつの区間へ分割し、各区間のRMSを求めます。
今回の人工データでは、Isolation Forestの学習にも使用した70秒未満の基準区間でRMS平均が約0.724、80秒以降の変化後区間では約0.949となりました。
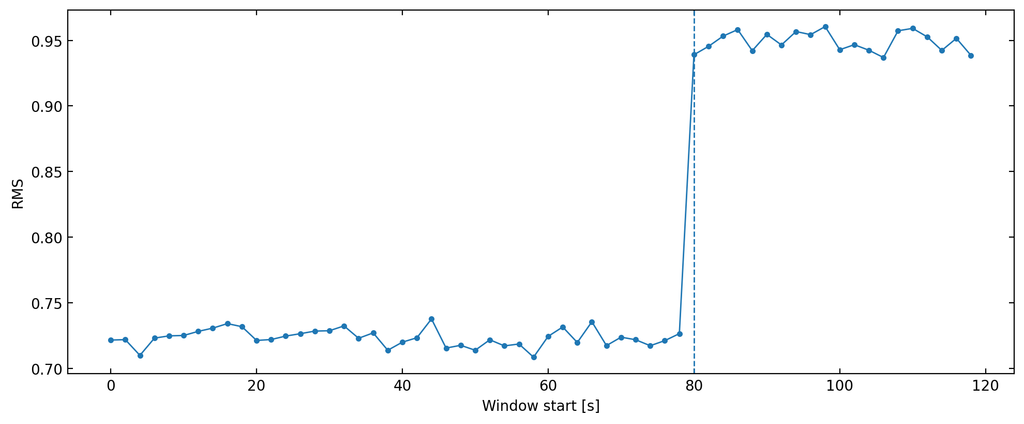
図2のように一定区間ごとの値へ変換すると、長い時間波形をそのまま確認する場合より、振動レベルがどの時点から変化したかを把握しやすくなります。
| 指標 | 基準区間 | 変化後区間 |
|---|---|---|
| RMS平均 | 約0.724 | 約0.949 |
| 10Hz成分の平均振幅 | 約1.001 | 約1.301 |
| 20〜40Hz帯域パワー平均 | 約0.0096 | 約0.0720 |
これらは今回の人工データから計算された値であり、実設備で使用できる異常判定閾値ではありません。実際には、各設備の通常状態を基準として変化量や推移を見る必要があります。
FFTから周波数成分の変化を確認する
RMSからは振動全体の大きさの変化を確認できますが、「どの周波数成分が変わったか」までは分かりません。そこでFFTを用いて周波数構成を確認します。
今回は基準状態として50〜52秒、変化後状態として100〜102秒の2秒間を比較しました。
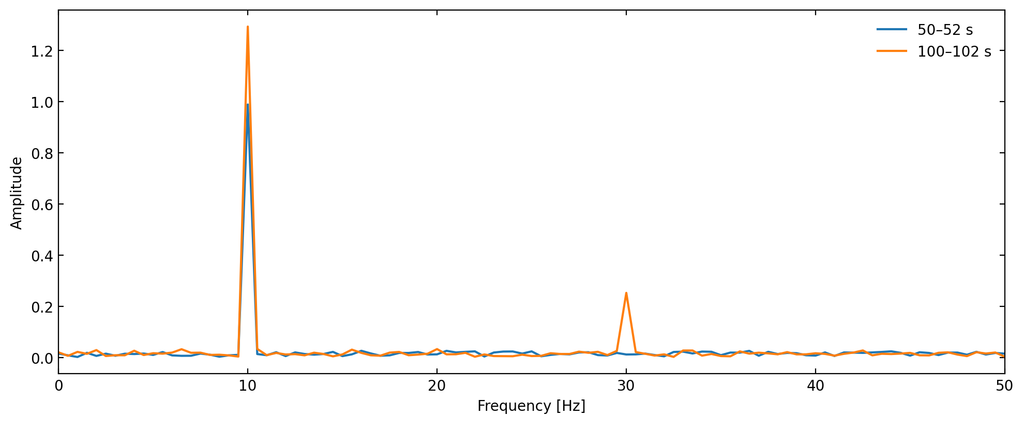
基準区間では10Hz付近が主要な成分ですが、変化後区間では10Hz付近の振幅が増え、人工的に追加した30Hz付近の成分も現れます。
実設備でも、RMSのような総合値だけでなく周波数構成を見ることで、「振動レベルが上昇した」という情報をもう一段詳しく確認できます。ただし、その周波数が何に由来するかは、設備構造や回転条件を踏まえて解釈する必要があります。
複数特徴量で通常状態との差を見る
設備の状態変化は、1つの指標だけに明確に現れるとは限りません。そこで今回は、2秒区間ごとにRMS、最大振幅、Crest Factor(クレストファクター)、10Hz成分の振幅、20〜40Hz帯域パワーを計算しました。
例えば、RMSと20〜40Hz帯域パワーを組み合わせると、「振動全体の大きさ」と「特定帯域の構成」という異なる情報を同時に確認できます。
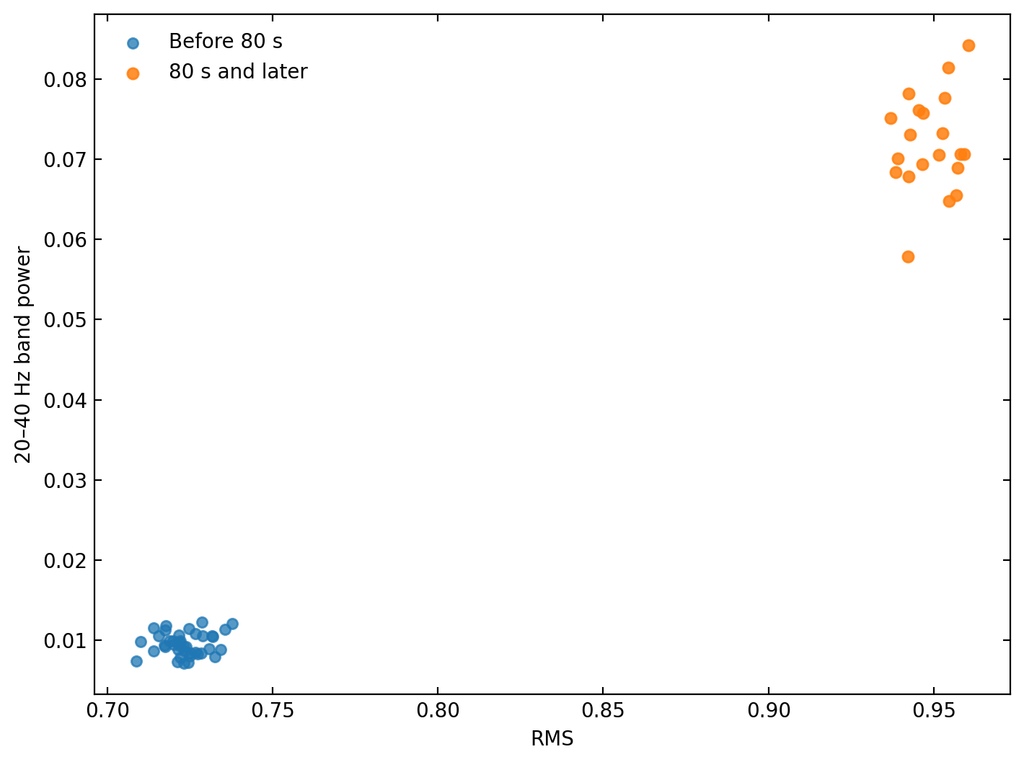
今回の人工条件では、80秒未満と80秒以降のデータが特徴量空間でも異なる位置に分布しています。実データではこれほど明瞭に分離するとは限りませんが、複数の特徴量を使うことで、単一指標では捉えにくい状態差を確認できる場合があります。
Isolation Forestで異常候補を抽出する
複数の特徴量を継続的に確認する方法の一つとして、異常検知モデルを利用できます。今回はIsolation Forestを用いました。
Isolation Forestは、データをランダムに分割し、他の観測値より少ない分割回数で孤立するデータを異常候補として捉える考え方の手法です(Liu et al., 2008)。
今回は70秒未満を基準状態として学習し、その後を含む全区間へ異常スコアを算出しました。
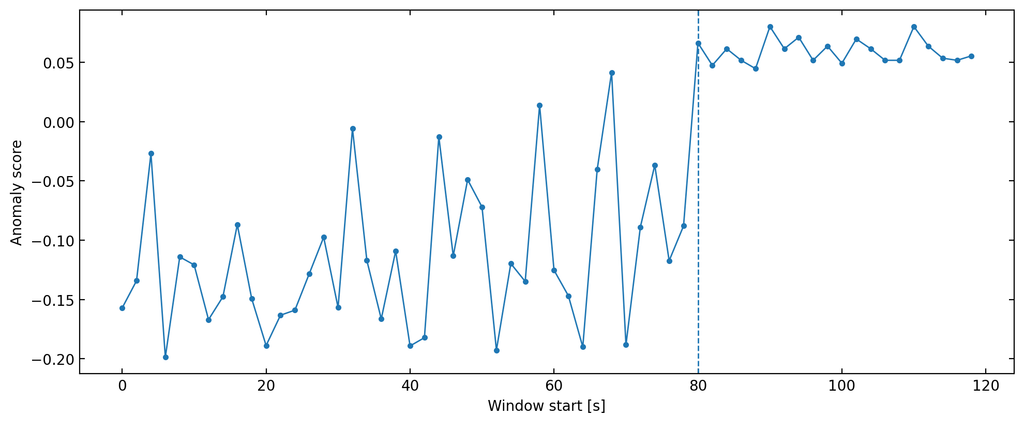
この人工条件では、80秒以降の20区間はすべて異常候補となりました。一方、学習に使った70秒未満の35区間でも2区間が異常候補となっています。
ここで「変化後をすべて検出したため精度100%」と評価するのは適切ではありません。今回のデータは、正常状態と変化後状態が明確に異なるよう人工的に生成したものです。また、Isolation Forestの異常スコアは故障確率ではありません。
実務では、異常スコアを「確認する設備・時点を絞るための指標」として利用し、その後に時間波形、周波数特性、運転条件、保全履歴などを確認します。
異常検知・故障診断・故障予測は別の問題
振動データ活用では、異常検知、故障診断、故障予測を区別することが重要です。
通常状態から外れたことを検出しても、それだけで原因を特定したことにはなりません。また、異常を検出できることと、いつ故障するかを予測できることも別の課題です。
例えば振動特性が変化していても、その原因はベアリングだけとは限りません。アンバランス、取付状態、負荷、回転数など別の条件が影響している可能性があります。
したがって、異常検知モデルは故障原因を自動的に決めるものではなく、「普段と違うので確認する」という次のアクションにつなげるために使用します。
分析結果を設備保全でどう使うか
設備保全で重要なのは、分析結果そのものより、その結果から次に何をするかです。
- 異常候補となった設備を現場で確認する
- 次回定期点検まで待つか、前倒し点検するか判断する
- 同型設備の振動データと比較する
- 部品交換や整備履歴と振動変化を照合する
- 一定期間、監視頻度を高める
- 追加のセンサーや計測条件が必要か検討する
振動データを「故障を当てるためだけのデータ」と考えるのではなく、限られた保全担当者の時間をどの設備へ配分するかを決める判断材料として利用する考え方です。
実設備へ適用するときに確認すべき条件
人工データでは条件を固定できますが、実設備の振動データにはさまざまな変動要因が含まれます。
| 確認項目 | 主な確認内容 |
|---|---|
| 回転数 | 一定回転か、可変速運転か |
| 負荷 | 生産量や負荷条件によって振動が変化しないか |
| センサー | 種類、設置位置、測定方向は適切か |
| サンプリング周波数 | 確認したい周波数帯を取得できるか |
| 解析区間 | FFT等に必要な時間幅を確保できているか |
| 正常期間 | 基準データへ既知の異常状態が混在していないか |
| 保全履歴 | 点検、交換、故障日時とデータを照合できるか |
特に可変速設備では、設備が正常でも回転数が変わるだけで周波数構成が変化します。運転条件を考慮せずに比較すると、本来正常な変化を異常候補として抽出する可能性があります。
また、既存センサーのデータが保存されていても、確認したい現象に対してサンプリング周波数や取付位置が適切とは限りません。分析前に「何を、どの条件で取得しているデータなのか」を確認することが必要です。
まず1設備の既存データから確認する
振動データによる状態監視を検討するとき、最初から工場全体へセンサーや分析システムを展開する必要はありません。
既存データがある場合は、まず対象設備を1台程度に絞り、次の順番で確認できます。
- 既存の振動データと計測条件を確認する
- 時間波形と基本的な分布を確認する
- RMS等を時系列で可視化する
- FFTで周波数構成を比較する
- 運転条件や保全履歴と変化を照合する
- 必要に応じて複数特徴量による異常検知を試す
- 点検・継続監視など次のアクションへつなげられるか評価する
この段階で、既存データだけで十分なのか、追加計測が必要なのか、継続的な状態監視へ進む価値があるのかを判断しやすくなります。
モデルを構築すること自体を目的にせず、「分析結果から現場が次の行動を選べるか」を基準に検証することが重要です。
まとめ
振動データを活用すると、設備停止後に故障を確認するだけでなく、通常状態からの変化を継続的に確認できます。
RMSでは振動全体の大きさ、FFTでは周波数構成を確認できます。さらに複数の特徴量を組み合わせ、Isolation Forest等の異常検知を利用することで、通常状態から外れた設備や時間帯を確認対象として絞り込む方法もあります。
一方、異常検知だけで故障原因や故障時期まで判断できるわけではありません。設備構造、回転数、負荷、センサー条件、保全履歴などを合わせて評価し、必要に応じて現場点検へつなげる必要があります。
SCI総合研究所株式会社のMIRASENTでは、「振動センサーは設置しているがデータを保全判断に使えていない」「RMSやFFTを計算しているが、その後の判断方法が分からない」「故障データが少ない状態から異常検知を検討したい」といった段階から、生産設備データの活用方法を整理します。
既存データ、設備条件、計測条件、保全履歴などを確認しながら、現在のデータで確認できること、追加計測が必要なこと、状態監視や異常検知をどのように進めるかを検討します。
参考文献
- Randall, R. B. and Antoni, J. 2011. Rolling element bearing diagnostics—A tutorial. Mechanical Systems and Signal Processing. Vol. 25. Issue 2. pp. 485-520. https://doi.org/10.1016/j.ymssp.2010.07.017
- Liu, F. T., Ting, K. M. and Zhou, Z.-H. 2008. Isolation Forest. 2008 Eighth IEEE International Conference on Data Mining. pp. 413-422. https://doi.org/10.1109/ICDM.2008.17