
マシニングセンタやCNC旋盤では、主軸負荷、主軸回転数、送り速度、工具番号など、加工中のさまざまなデータを取得できる場合があります。しかし、主軸負荷のグラフをオペレータが目視したり、「負荷が一定値を超えたら確認する」といった方法だけでは、加工回数が増えるほど確認作業が大きくなります。
そこで考えたいのが、主軸負荷の波形そのものを毎回人が確認するのではなく、1加工ごとの波形を複数の特徴量へ変換し、通常加工とは異なる加工を「要確認候補」として絞り込む方法です。
重要なのは、「主軸負荷が高いから異常」と判断することではありません。同じ加工条件における通常の負荷波形と比較し、波形全体の形やばらつきが普段と異なるかを見ることです。
本記事では、マシニングセンタの同一加工工程を想定した2,400サイクルの人工主軸負荷データを作成し、時間領域の特徴量とLightGBMを使って、「通常加工」と「人が確認すべき要確認候補」を分類します。
なお、本記事の主軸負荷値、異常候補率、監視閾値、モデル性能はすべて説明用の人工データに基づきます。また、要確認候補は故障や不良品を意味するものではありません。
主軸負荷の異常確認を人だけで続ける難しさ
主軸負荷は工作機械内部から取得できることがあり、新しいセンサーを取り付けずに加工状態を確認するための情報源になります。
一方、1日に数百~数千回の加工が行われる工程で、すべての負荷波形を人が確認することは現実的ではありません。加工後の品質検査やアラーム発生後に波形を振り返るだけでは、確認対象も広くなります。
そのため、データ分析の役割を「異常を確定すること」ではなく、人が優先的に確認する加工を絞り込むことと設定すると、現場運用へつなげやすくなります。
主軸負荷が高いだけでは加工異常とは限らない
主軸負荷は、工具状態だけでなく、主軸回転数、送り速度、切込み、工具径、被削材、加工プログラムなどの影響を受けます。したがって、異なる加工工程の負荷値を無条件に比較することは適切ではありません。
CNC工作機械の状態監視でも、機械が実行するオペレーションによって観測データの分布が異なるため、加工内容を考慮した監視の必要性が指摘されています(Macchi et al., 2023)。
例えば、正常加工でも切削条件によって瞬間的な負荷ピークが現れることがあります。逆に、加工後半だけ負荷が徐々に増加するような変化は、最大値だけでは目立たない場合があります。
今回のケーススタディ:2,400回の人工加工データ
今回は同一の加工プログラムを想定し、30ロット、合計2,400加工サイクルの人工データを生成しました。
1加工は約20秒、取得周期は10Hzとし、1サイクルあたり200点の主軸負荷データを持たせています。実際に特徴量を計算するのは2~18秒の人工切削区間とし、切削前後の非加工区間は除外しました。
全2,400サイクルのうち約12.3%を人工的な「要確認候補」としました。これは説明用の比率であり、実際の製造現場における異常率を表すものではありません。
要確認候補には、全体的な負荷上昇、加工後半の負荷上昇、複数の瞬間ピーク、ばらつき増加、一部区間の負荷低下という複数の人工パターンを与えています。
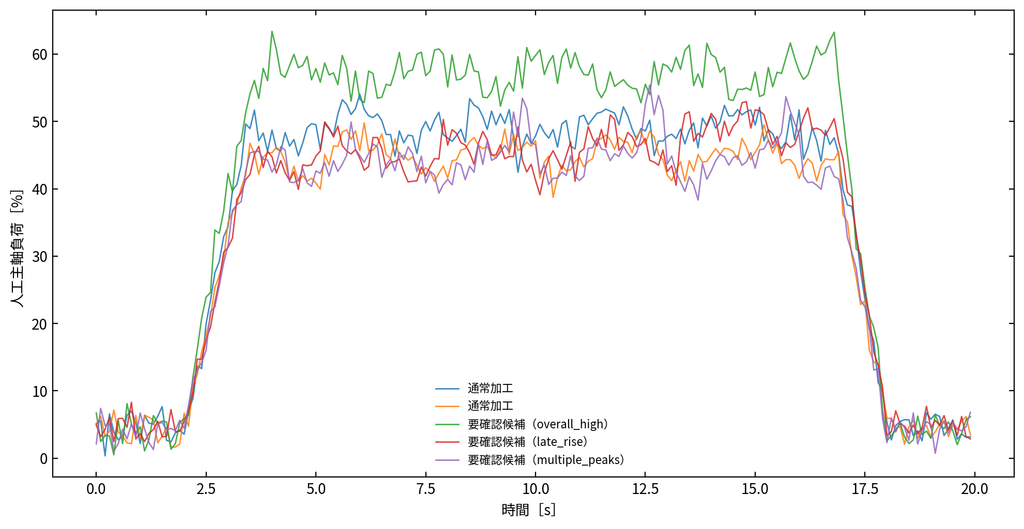
図1を見ると、要確認候補にもさまざまな波形があります。全体の負荷が上昇する場合もあれば、一部の時間帯だけ変化する場合もあります。このため、単一の最大負荷だけですべての変化を表すことは難しくなります。
最大負荷だけの監視では何を見逃すか
まず比較対象として、加工1サイクル内の最大主軸負荷だけを確認します。
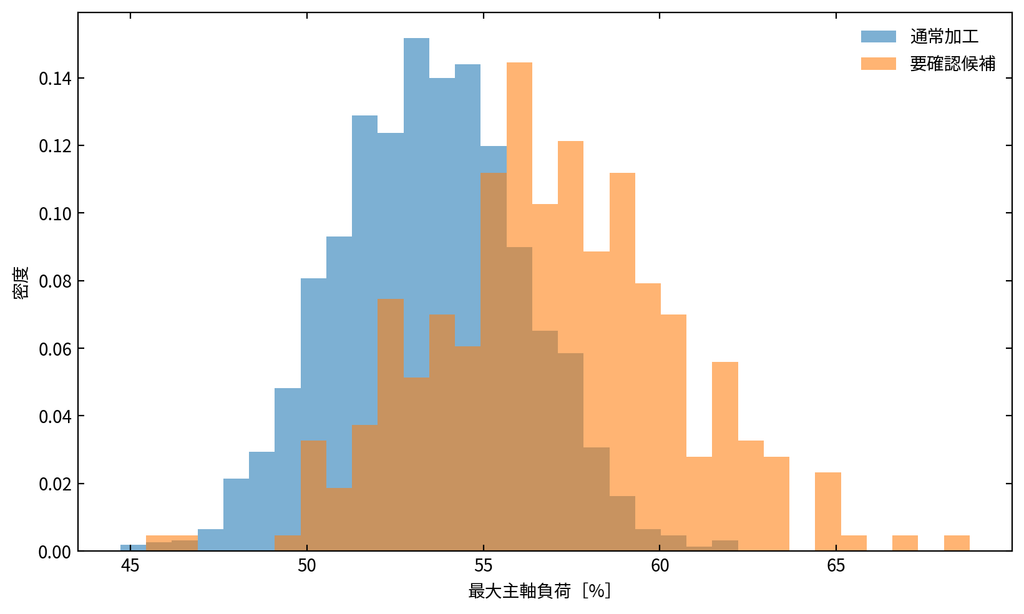
要確認候補には最大負荷が高い加工もありますが、通常加工との分布の重なりも大きく残っています。加工後半だけの緩やかな上昇や負荷低下などは、最大値だけでは判別しにくいためです。
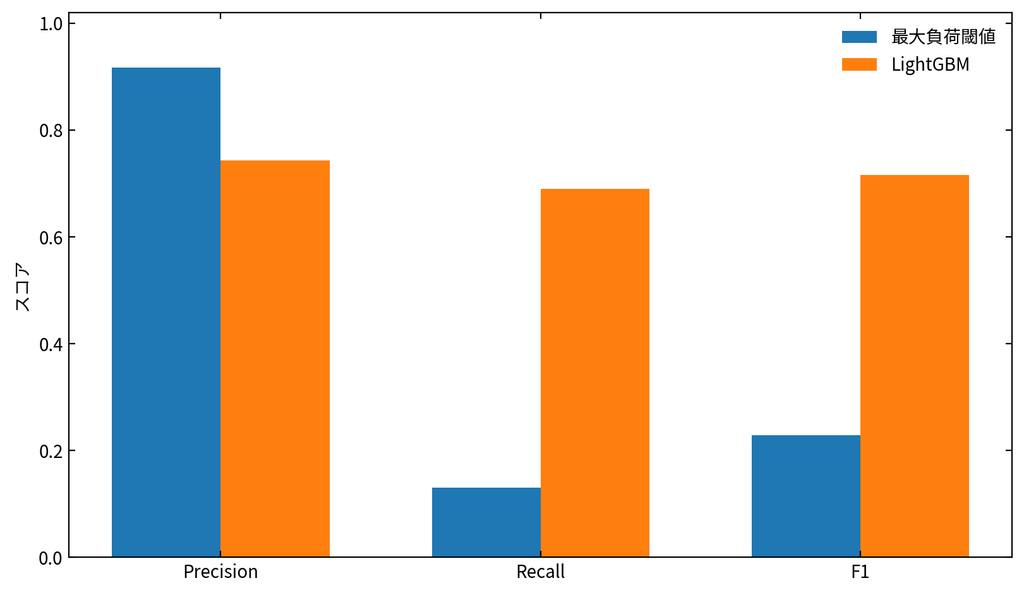
今回の人工例では、学習データの通常加工における最大負荷の99パーセンタイルである約59.7%を説明用閾値としました。この閾値を評価データへ適用すると、Precisionは約0.92でしたが、Recallは約0.13でした。
つまり、閾値を超えた加工は要確認候補である割合が高い一方、多くの要確認候補を拾えていません。この結果は人工データの設計によるものであり、59.7%という値を実設備の監視基準として利用することはできません。
加工1サイクルの波形を特徴量へ変換する
波形をそのままLightGBMへ入力するのではなく、加工サイクルごとに時間領域の特徴量へ変換しました。
| 特徴量 | 見ているもの | 確認できる変化の例 |
|---|---|---|
| 平均値 | 加工全体の負荷水準 | 全体的な負荷上昇 |
| 標準偏差 | 負荷のばらつき | 加工中の不安定化 |
| RMS | 負荷の大きさ | 加工全体の負荷変化 |
| 最大値 | 最も高い負荷 | 瞬間的なピーク |
| 95パーセンタイル | 高負荷側の代表値 | 継続的な高負荷 |
| ピーク数 | 局所的な高負荷回数 | 繰り返す瞬間変動 |
| 最大変化率 | 負荷の急変 | 急激な波形変化 |
| 前後半差 | 加工中の負荷変化 | 加工後半の負荷上昇・低下 |
これ以外にも、最小値、レンジ、中央値、波形面積、高負荷時間割合など、合計15種類の特徴量を使用しました。
加工区間から統計量を抽出してモデルへ入力する方法は、近年のミリング異常検知研究でも採用されています(Karkadakattil, 2026)。
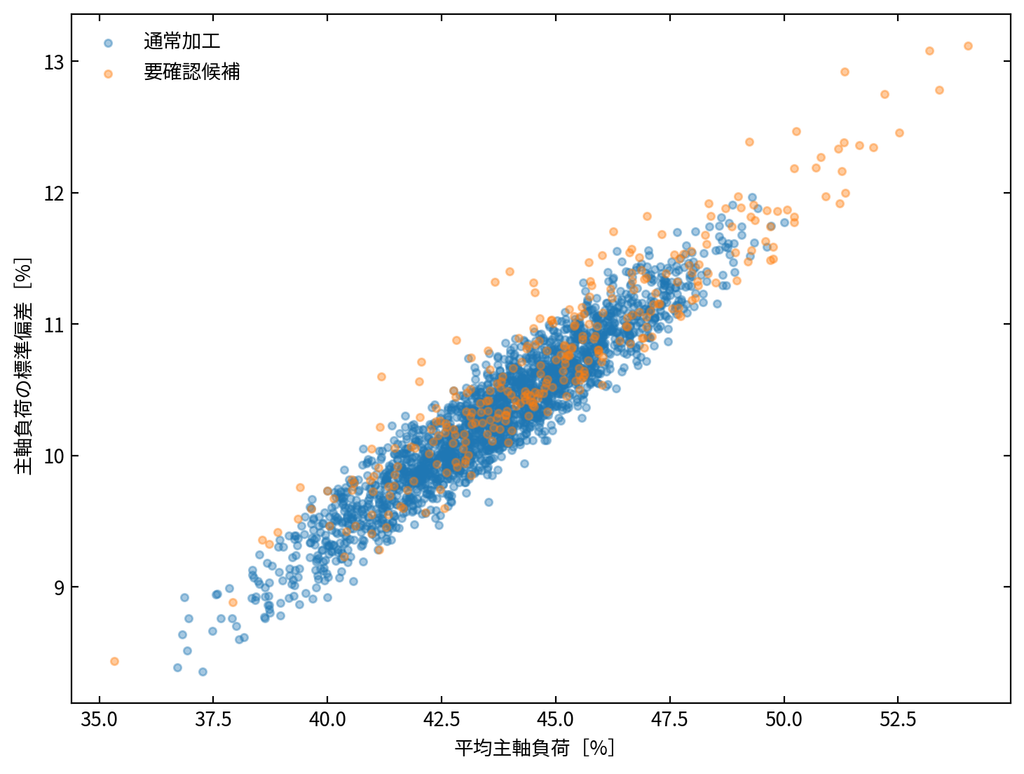
平均値と標準偏差だけでも、一部の要確認候補が通常加工とは異なる位置に分布します。一方、ここでも完全に分離されるわけではありません。そのため複数の特徴量を組み合わせて判定します。
LightGBMで「通常/要確認候補」を分類する
今回は分類モデルとしてLightGBMを使用しました。LightGBMは勾配ブースティング決定木を効率的に学習するための手法であり、複数の数値特徴量から分類・回帰を行う用途に利用されています(Ke et al., 2017)。
工作機械分野でも、サーボモータ電流から多数の特徴量を生成し、LightGBMを工具寿命予測へ利用した研究が報告されています(Kodama et al., 2025)。
今回の人工データでは、30ロットのうち21ロットを学習用、9ロットを評価用としました。同じロットの波形を学習側と評価側へランダムに分散させていません。
これは、同一ロット内の非常によく似た波形を学習・評価の双方へ入れることで、実運用よりも性能が高く見えることを避けるためです。
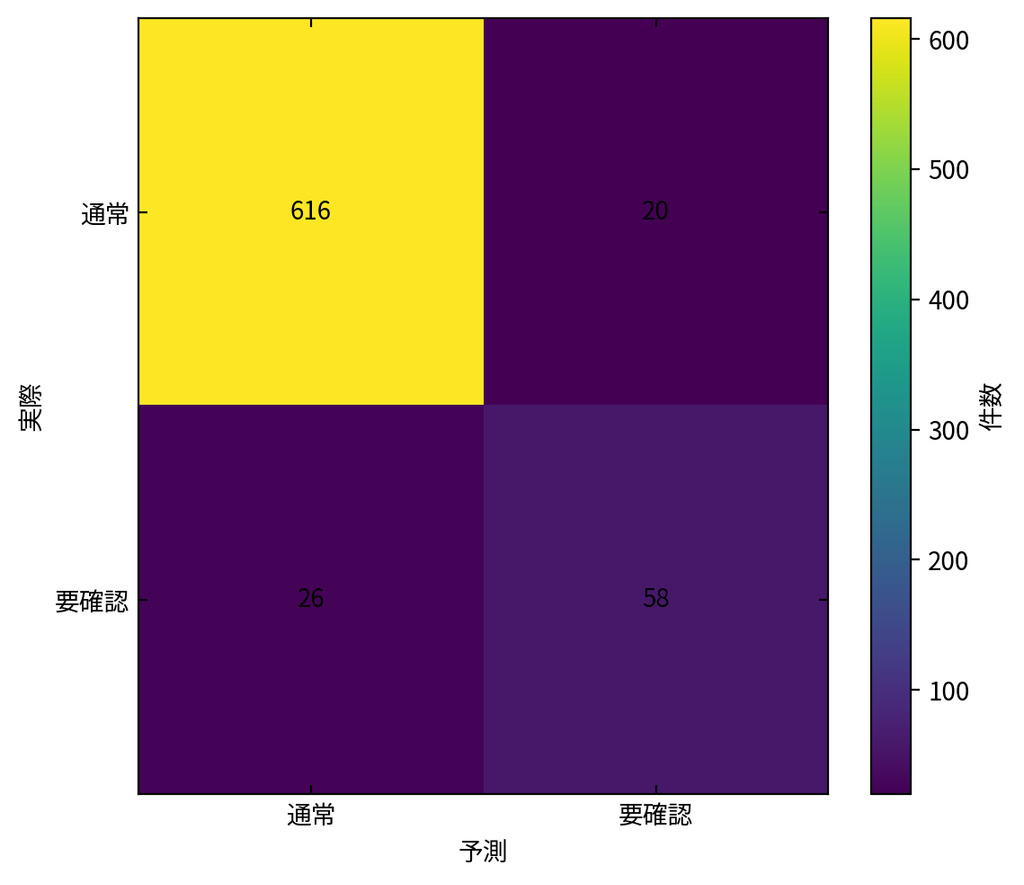
評価データ720サイクルについて、LightGBMでは通常加工636件のうち616件を通常と判定し、20件を要確認候補と判定しました。実際の要確認候補84件については58件を検出し、26件を通常と判定しています。
最大負荷監視とLightGBMを比較する
| 方法 | Accuracy | Precision | Recall | F1 | PR-AUC |
|---|---|---|---|---|---|
| 最大負荷閾値 | 0.897 | 0.917 | 0.131 | 0.229 | 0.479 |
| LightGBM | 0.936 | 0.744 | 0.690 | 0.716 | 0.806 |
Precision(適合率)は「要確認候補と判定した加工のうち、実際に人工ラベル上の要確認候補だった割合」、Recall(再現率)は「人工的に作成した要確認候補のうち、モデルがどれだけ拾えたか」を表します。
最大負荷閾値はPrecisionが高い一方、Recallは0.131でした。つまり誤報は少ないものの、多くの要確認候補を見逃しています。
LightGBMではPrecision 0.744、Recall 0.690、F1 0.716となりました。複数の波形特徴を使うことで最大負荷だけでは捉えにくい変化も候補として拾っていますが、見逃し・誤報の双方が残っています。
Accuracyだけでは異常検知モデルを評価できない
今回の人工データでは通常加工が約88%を占めています。このように通常データが多い場合、すべてを通常と判定するだけでもAccuracyは高く見えます。
現場では、「確認対象をどこまで見逃せるか」と「毎日どの程度の誤報なら人が確認できるか」の両方が重要です。
そのため、AccuracyだけでなくPrecision、Recall、F1、PR-AUC、混同行列を確認し、実際の確認工数と見逃しリスクを合わせて評価する必要があります。
特徴量重要度は異常原因の寄与率ではない
LightGBMではモデルが分類に利用した特徴量の重要度を確認できます。
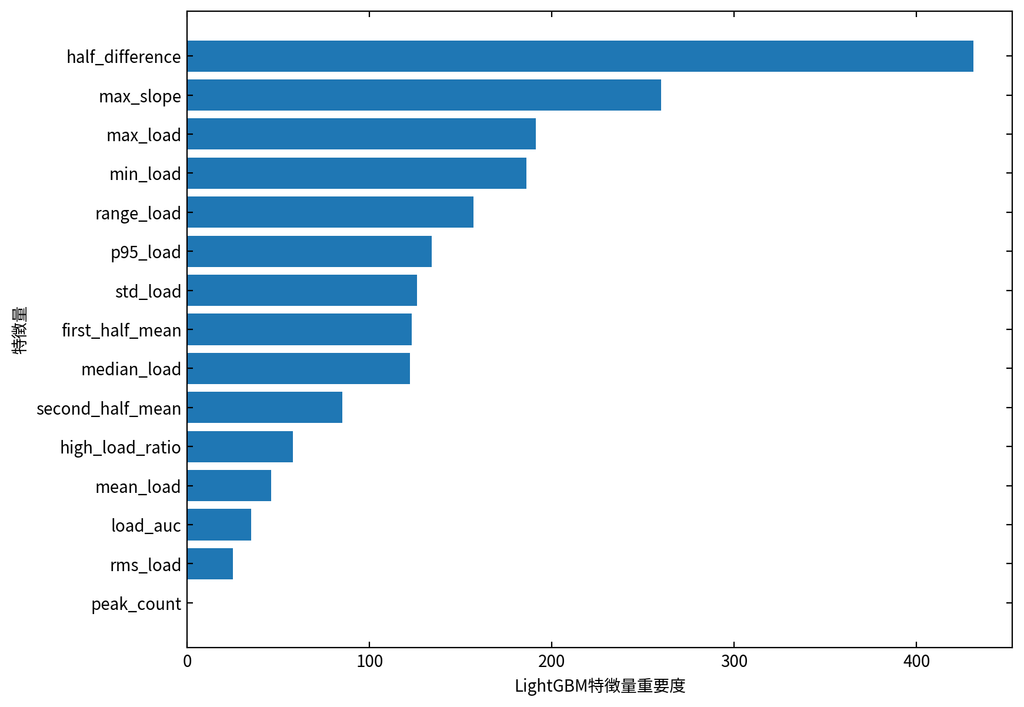
今回の人工データでは、前半と後半の負荷差、最大変化率、最大値、最小値、レンジ、95パーセンタイルなどが比較的大きな重要度となりました。
ただし、この結果は人工データ生成時に与えた波形変化をモデルが利用した結果です。「前後半差が加工異常の最大原因である」といった物理的な因果関係を示すものではありません。
判定された加工を人が確認する運用へつなげる
モデルの出力は、加工異常の確定診断ではなく、現場確認の優先順位付けとして利用します。
| 確認項目 | 確認したい内容 |
|---|---|
| 加工プログラム | 通常と異なるプログラム・工程ではないか |
| 工具番号・工具履歴 | 工具交換時期や使用量に変化がないか |
| 主軸回転数・送り | 設定値が通常条件と一致しているか |
| 切込み | 負荷変化を説明できる条件変更がないか |
| ワーク | 材質・ロット・クランプ状態等に違いがないか |
| 加工品質 | 寸法・表面状態等に変化がないか |
| アラーム履歴 | 加工時刻周辺に関連する事象がないか |
例えば、1日に1,000件の加工があり、そのうち数十件を要確認候補として絞り込めれば、全件の波形を人が見る必要はありません。ただし、候補数が多すぎれば確認業務そのものが負担になるため、PrecisionとRecallのバランスを現場要件に合わせる必要があります。
加工条件が違うデータを無条件に混ぜない
今回の人工例では同一の加工工程を想定しています。実設備では、加工プログラム、工具、被削材、回転数、送り、切込みなどが異なるデータを一つの「正常加工」としてまとめると、加工条件の違いを異常として学習する可能性があります。
CNC工作機械の監視では、実行するオペレーションを考慮した状態監視が必要であることが報告されています(Macchi et al., 2023)。
実務では、まず同じ加工プログラム、同じ工具、近い加工条件など、比較可能性の高い範囲から始める方がモデルを解釈しやすくなります。
実設備ではラベルの品質が重要
教師あり分類を行う場合、「何を要確認候補とするか」を決めるラベルの品質がモデルへ直接影響します。
例えば過去の作業記録で、「何となく負荷が高かったから異常」と記録されている場合、モデルもその曖昧な判断基準を学習します。
可能であれば、加工品質不良、工具状態、条件設定ミス、アラーム、作業者確認結果などを分けて記録し、「故障」と「要確認加工」を混同しないことが重要です。
まず1加工プログラムから検証する
主軸負荷を使った加工監視を検討するとき、最初から工場内のすべての工作機械を対象にする必要はありません。
- 対象となる工作機械・加工プログラムを1つ選ぶ
- 主軸負荷の取得周期と保存期間を確認する
- 加工開始・終了を特定できる情報を確認する
- 工具番号、回転数、送り等と紐付ける
- 通常加工の波形分布を確認する
- 過去の要確認・品質記録と時刻を紐付ける
- 最大負荷だけの簡単な基準を作る
- 時系列特徴量を使ったモデルと比較する
- 誤報・見逃しを現場担当者と確認する
主軸負荷、主軸回転数、加工プログラム、工具番号等がすでにCNCから取得できる場合は、新しいセンサーを追加する前に、まず加工サイクル単位で既存データを整理し、通常加工との差を確認できるか検証する方法があります。
モデル精度を競うことではなく、「人が見るべき加工を現実的な件数まで絞れるか」をPoCの評価基準に含めることが重要です。
まとめ
主軸負荷は、工作機械から取得できる有用な加工状態データの一つですが、負荷が高いだけで加工異常と判断することはできません。
今回の人工例では、2,400加工サイクルの主軸負荷波形から15種類の時間領域特徴量を算出し、LightGBMで通常加工と要確認候補を分類しました。
最大負荷だけの人工閾値ではPrecision 0.917に対してRecall 0.131でしたが、複数特徴量を利用したLightGBMではPrecision 0.744、Recall 0.690、F1 0.716となりました。
ただし、これは人工データに対する結果であり、実設備で同じ性能が得られることを意味しません。実際には、加工プログラム、工具、被削材、回転数、送りなどを整理し、ラベル品質や現場で許容できる確認件数まで含めて評価する必要があります。
SCI総合研究所株式会社のMIRASENTでは、「主軸負荷ログは取得できているが活用方法が分からない」「最大負荷監視では誤報や見逃しがある」「既存CNCデータだけで加工状態監視が可能か確認したい」といった段階から相談できます。
既存の主軸負荷、加工プログラム、工具情報、加工条件、品質記録、確認履歴等を整理しながら、現在のデータで可能な分析、追加取得が必要な情報、加工状態監視の進め方を検討します。
参考文献
- Macchi, M., Cattaneo, L., Polenghi, A. et al. 2023. Operations-aware novelty detection framework for CNC machine tools: proposal and application. The International Journal of Advanced Manufacturing Technology. Vol. 128. pp. 4491-4512. https://doi.org/10.1007/s00170-023-12158-7
- Karkadakattil, A. 2026. A physics-guided unified damage index framework for explainable milling anomaly detection using interval-wise MTConnect multi-sensor fusion. Journal of Intelligent Manufacturing and Special Equipment. pp. 1-33. https://doi.org/10.1108/JIMSE-05-2026-0020
- Kodama, H., Suzuki, M. and Ohashi, K. 2025. Development of tool life prediction system for square end-mills based on database of servo motor current value. Journal of Advanced Mechanical Design, Systems, and Manufacturing. Vol. 19. Issue 1. Article JAMDSM0001. https://doi.org/10.1299/jamdsm.2025jamdsm0001
- Ke, G., Meng, Q., Finley, T. et al. 2017. LightGBM: A Highly Efficient Gradient Boosting Decision Tree. Advances in Neural Information Processing Systems. Vol. 30. pp. 3146-3154. https://proceedings.neurips.cc/paper/2017/hash/6449f44a102fde848669bdd9eb6b76fa-Abstract.html