
製造現場では、サイクルタイムの平均値を日報や生産管理システムで確認しているケースがあります。しかし、「最近、平均サイクルタイムが長くなった」という事実だけでは、工程そのものが遅くなったとは判断できません。
例えば40秒程度で生産できる製品と100秒程度必要な製品が同じ設備を流れている場合、長時間製品の割合が増えるだけでも全体平均は上昇します。
そこで重要になるのが、サイクルタイムそのものではなく、「その製品で通常必要な時間から、どの程度ずれているか」を見ることです。
本記事では、5製品・1万サイクルの人工生産実績を用い、製品別の基準時間からサイクルタイムを補正し、I管理図とEWMA(Exponentially Weighted Moving Average:指数加重移動平均)管理図から工程状態の変化を確認します。
なお、本記事で使用する製品時間、管理限界、EWMA設定等はすべて説明用の人工値です。実際の設備・工程の正常範囲や仕様値を示すものではありません。
サイクルタイムは徐々に悪化することがある
設備が完全に停止すれば、生産性低下は明確です。一方、実際の工程では、1サイクルあたり0.5秒、1秒といった小さな遅れが積み重なり、徐々に処理時間が長くなる場合があります。
原因候補には、設備動作、工具・治具、材料、微停止、搬送、品質確認、作業方法、プログラム変更などさまざまなものがあります。
サイクルタイムの延長はこうした変化の「結果」であり、サイクルタイムだけから原因を特定することはできません。ただし、どの時間帯から工程状態が変わり始めたかを絞り込めれば、原因調査の範囲を狭めることができます。
全製品の平均サイクルタイムだけでは判断しにくい
今回の人工例では、製品A~Eについて、それぞれ42秒、55秒、68秒、82秒、100秒を中心とする異なるサイクルタイムを設定しました。
また、4,001サイクル目以降は82秒・100秒の長時間製品の構成比を増やしています。ただし、この時点では工程そのものの処理速度は悪化させていません。
その結果、基準期間における全体平均は約57.7秒でしたが、4,500サイクル付近の250サイクル移動平均は約72.0秒まで上昇しました。
この数値だけを見れば約25%のサイクルタイム悪化に見えます。しかし、製品別基準で補正すると同じ時点の乖離率は約0.01%であり、工程状態はほぼ変化していません。
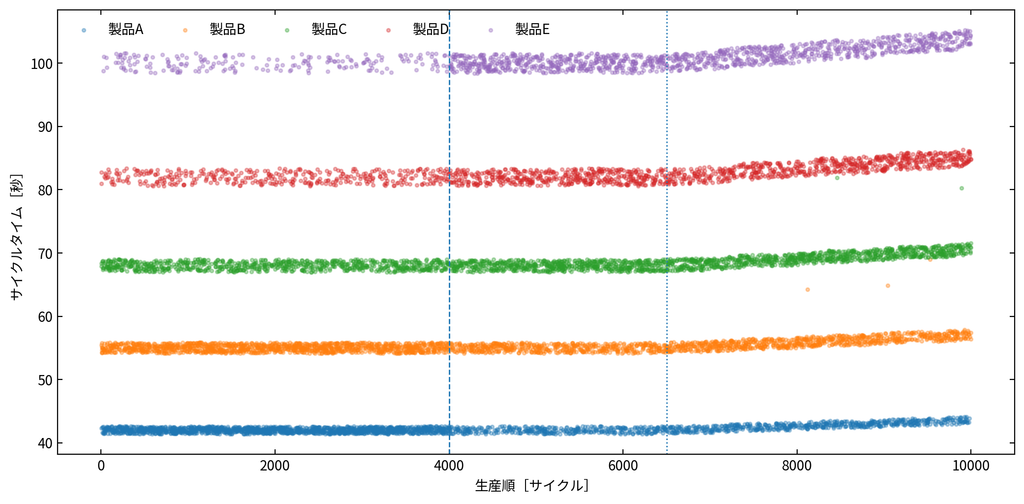
今回のケーススタディ:1万サイクルの人工生産実績
人工データでは、1~3,000サイクルを安定した基準期間としました。4,001サイクル以降で製品構成を変更し、6,500サイクル以降からは、各製品の通常時間に対して小さな遅れが徐々に増えるよう設定しています。
さらに、8,120、8,460、9,040、9,530、9,890サイクルには一時的な長時間サイクルを加えました。継続的な悪化と単発の遅延を同時に含む人工例です。
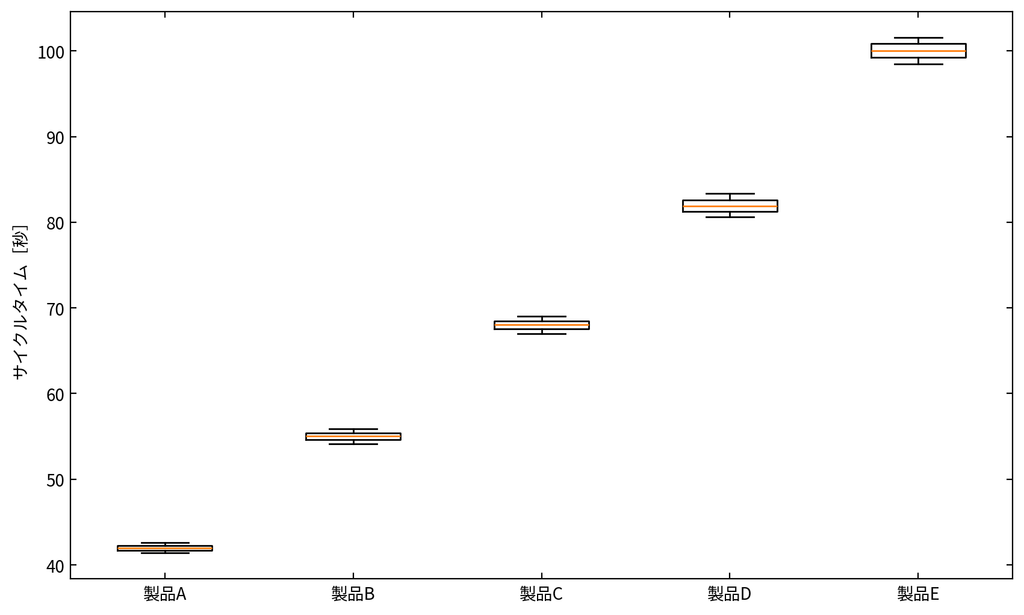
人工基準期間から算出した中央値は、製品Aが約41.99秒、Bが55.02秒、Cが68.02秒、Dが81.90秒、Eが100.00秒となりました。
ここでの「基準時間」は理想時間や仕様値ではありません。安定していた過去期間に、その製品が通常どの程度の時間で処理されていたかを示す比較基準です。
基準時間との差分・比率へ変換する
製品間で絶対時間が大きく異なるため、今回は「(実績サイクルタイム ÷ 製品別基準時間 − 1)×100」を製品別基準からの乖離率として使用しました。
例えば乖離率が+2%であれば、そのサイクルは当該製品の基準時間より約2%長かったことを意味します。これにより、42秒の製品Aと100秒の製品Eを共通の尺度で確認できます。
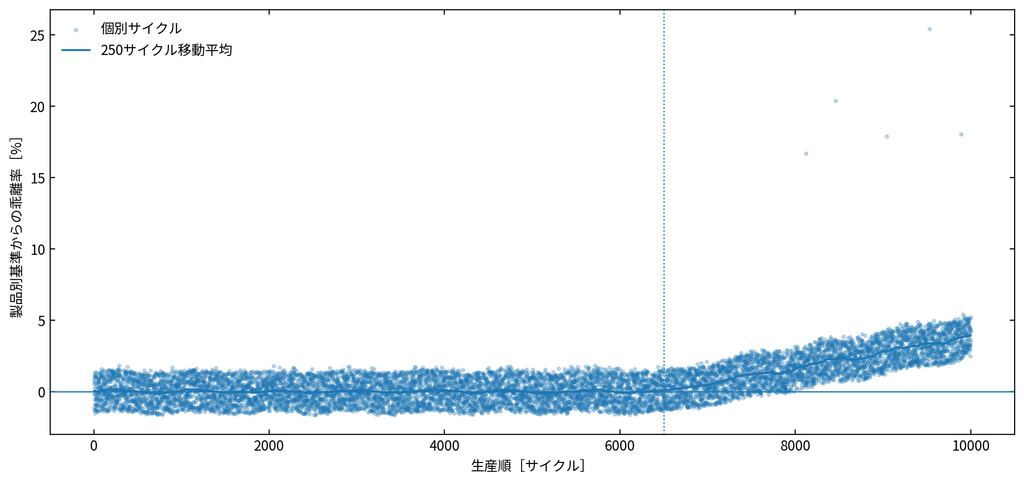
製品構成を変更した4,001サイクル以降も、6,500サイクル付近までは乖離率の移動平均がほぼ0%付近にあります。一方、人工的なドリフトを開始した後は、8,000サイクル付近で約+1.6%、9,000サイクル付近で約+2.8%へ徐々に上昇しました。
I管理図で個別サイクルの変化を見る
個々のサイクルタイムを監視する方法として、I-MR管理図があります。IはIndividualの略で個別測定値を表し、MR(Moving Range:移動範囲)は隣接する2点の差の絶対値を表します。
NIST/SEMATECHの統計手法ハンドブックでは、個別値管理図について、移動範囲の平均を1.128で除して工程変動を推定し、中心線からおおむね3標準偏差相当の位置に管理限界を設定する方法が示されています(Heckert et al., 2002)。
今回の人工基準期間では、製品補正後の中心線は約+0.01%、上方管理限界は約+2.56%、下方管理限界は約−2.54%となりました。
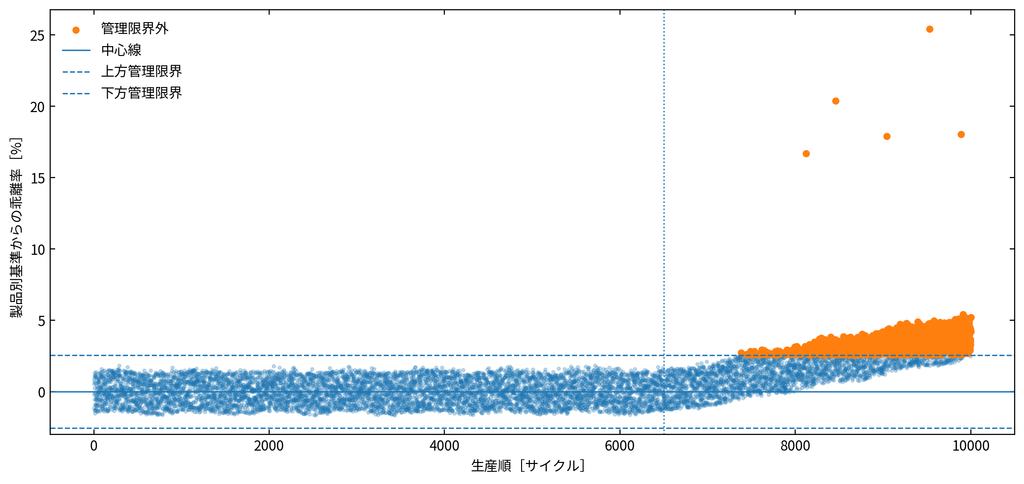
I管理図では、単発の長時間サイクルや比較的大きな変化を確認しやすくなります。今回の人工データでは、6,500サイクル以降の緩やかな悪化に対して、一時遅延を除いた最初の上方管理限界超過は7,383サイクル目でした。
ただし、管理限界を超えた点は「設備故障」を意味しません。過去の安定状態から見て通常変動だけでは説明しにくい点であり、確認候補として扱います。
EWMA管理図で徐々に進む悪化を見る
I管理図は個々の大きな変化を確認しやすい一方、小さな平均変化が徐々に続く場合には、各点が管理限界内に残ることがあります。
EWMAは「EWMAt=λ×現在値+(1−λ)×前回のEWMA」のように、現在値へ大きな重みを置きながら、過去の情報も残して監視する方法です。小さな平均シフトの検知に利用されてきました(Lucas and Saccucci, 1990)。
今回は説明用としてλ=0.20、管理限界係数k=3としました。λ=0.20は実工場共通の推奨値ではありません。NISTもλの選択によって小さな変化やドリフトへの感度を調整できると説明しています(Heckert et al., 2002)。
人工基準期間から求めたEWMAの上方管理限界は約+0.86%、下方管理限界は約−0.84%でした。
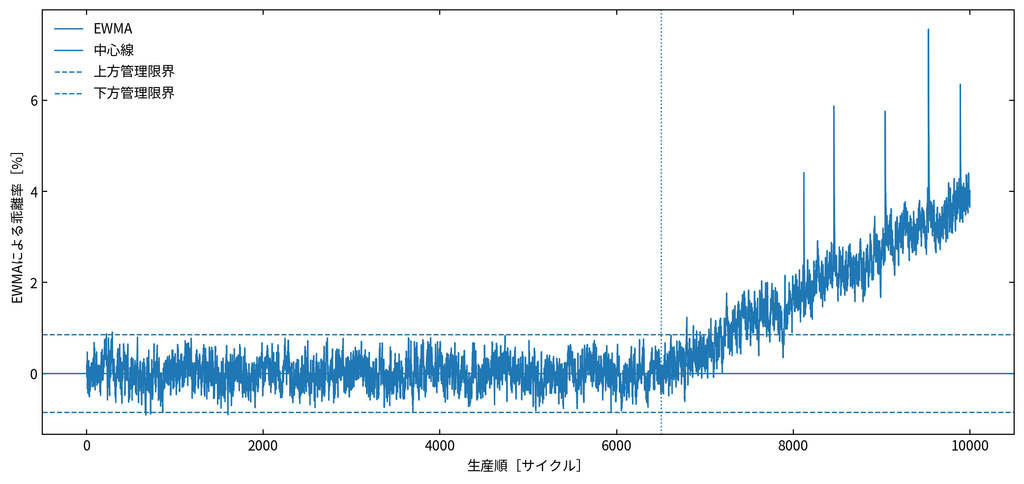
今回の人工データでは、人工ドリフト開始前にEWMAの管理限界超過はなく、6,500サイクル以降では6,790サイクル目に最初の上方管理限界超過が生じました。I管理図の7,383サイクル目より早い段階です。
これは「EWMAなら常に早く異常検知できる」という意味ではありません。今回のように、小さな同方向の変化が継続する人工条件では、過去の変化を蓄積するEWMAの特徴が現れた結果です。
生平均と製品補正後指標を比較する
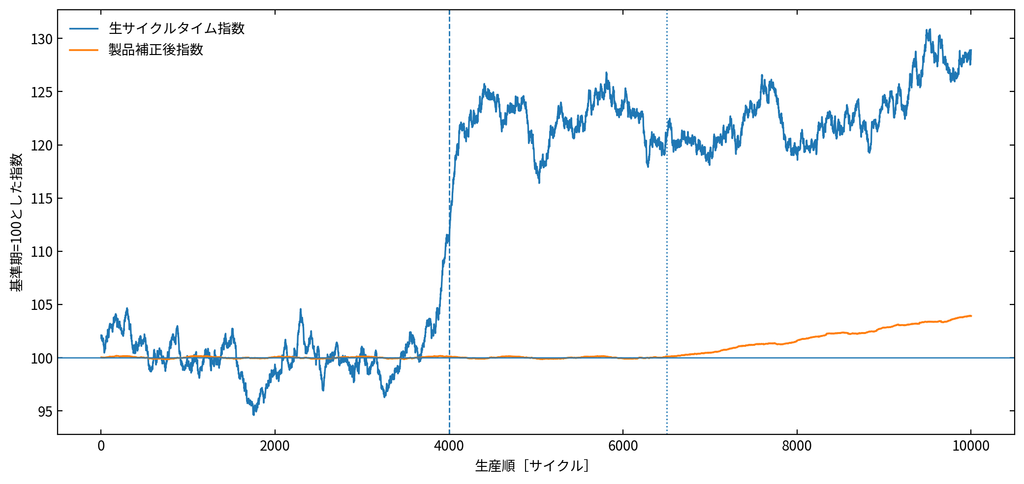
図6では、基準期間を100とした指数で生サイクルタイムと製品補正後指標を比較しています。
4,001サイクル以降、生サイクルタイム指数は長時間製品の増加によって120前後まで上昇します。一方、製品補正後指数は6,500サイクル付近までほぼ100を維持しています。
その後、人工的な工程ドリフトを加えると製品補正後指数も徐々に上昇します。この違いが、製品構成と工程状態を分けて確認する意味です。
管理限界を超えたから故障とは限らない
管理図の管理限界と、製品仕様や生産目標として定める許容値は別物です。
管理限界は、安定していた工程データから通常変動の範囲を統計的に推定し、それまでとは異なる変化を見つけるために使います。一方、仕様限界は製品や工程が満たすべき要求条件です(Heckert et al., 2002)。
したがって、「上方管理限界を超えたから製品不良」「管理限界内だから納期・品質上問題ない」と判断することはできません。
サイクルタイム悪化の原因候補を確認する
表1 サイクルタイム悪化時に確認したい情報
| 確認項目 | 確認したい内容 |
|---|---|
| 設備状態 | 動作速度、センサー、アクチュエータ等に変化がないか |
| 工具・治具 | 摩耗、交換時期、固定状態等に変化がないか |
| 材料・ワーク | 材質、ロット、形状等の違いがないか |
| 作業方法 | 作業手順、担当者、シフト等の違いがないか |
| 微停止 | 短時間停止がサイクルへ含まれていないか |
| 搬送 | 前後工程や搬送待ちが含まれていないか |
| 品質確認 | 検査時間や追加確認が増えていないか |
| 再加工 | 通常工程と再加工を同じデータとして扱っていないか |
| プログラム | 設備条件・制御プログラム等に変更がないか |
管理図の役割は、この中から原因を自動的に決めることではありません。「6,500~7,000サイクル付近から通常状態と異なる傾向が始まっている」と時間範囲を絞り、その前後に何が変わったかを確認するために使います。
製品切替・段取り・停止時間を分けて扱う
実データを利用する場合には、サイクルタイムの定義をそろえることも重要です。段取り、休憩、計画停止、設備停止、再加工等が通常サイクルへ混在すると、それらの変化を工程速度の悪化として捉えてしまう可能性があります。
また、サイクルタイムとタクトタイムも区別する必要があります。サイクルタイムは実際に1単位を処理する時間を表すのに対し、タクトタイムは需要と利用可能時間から算出する生産ペースの目標値です。
実設備では基準期間の選び方が重要
今回のケーススタディでは、最初の3,000サイクルを人工的に安定状態として作っています。しかし実設備では、過去データのどこを正常期間とみなすかが分析結果へ大きく影響します。
既に劣化が始まっている期間を基準にすれば、悪化した状態が「通常」として登録されます。逆に特殊な高効率運転期間だけを基準にすると、通常運転を異常候補として扱う可能性があります。
そのため、設備保全履歴、製品構成、シフト、材料変更、プログラム変更等を確認しながら基準期間を選ぶ必要があります。
まず1工程・数製品から検証する
サイクルタイム監視を始めるために、最初から工場全体のデータ基盤を作り直す必要はありません。
- 対象設備・工程を1つ選ぶ
- 製品ID、設備ID、開始・終了時刻を確認する
- 製品別のサイクルタイム分布を可視化する
- 安定していた基準期間を確認する
- 製品別基準との差・比率を算出する
- I管理図等で単発変化を確認する
- EWMA等で継続的な小変化を確認する
- 停止・品質・工具・作業履歴と照合する
- 現場で確認可能な件数まで候補を絞れるか評価する
製品ID、設備ID、開始・終了時刻等が生産実績として保存されている場合は、新しいセンサーを追加する前に、まず製品別基準時間との差から工程状態を確認できる可能性があります。
大切なのは管理図を作ること自体ではなく、「どの時間帯・製品・工程を確認するか」という具体的な現場判断につなげることです。
まとめ
平均サイクルタイムの上昇は、必ずしも工程そのものの生産性低下を意味しません。製品ごとに処理時間が異なる工程では、製品ミックスの変化だけでも平均値は大きく動きます。
今回の人工例では、長時間製品の構成比を変更すると生サイクルタイムの移動平均は約57.7秒から72秒前後へ上昇しましたが、製品別基準で補正した指標はほぼ変化しませんでした。
一方、6,500サイクル以降に製品共通の小さな遅延を加えると、製品補正後の乖離率も上昇し、EWMA管理図では6,790サイクル目、I管理図では7,383サイクル目に今回の人工管理限界を超える点が確認されました。
ただし、管理限界超過は設備故障や生産性低下の原因を確定するものではありません。設備、工具、材料、微停止、作業方法、品質確認等の履歴と照合し、次に何を確認するかを決めるための情報として利用します。
SCI総合研究所株式会社のMIRASENTでは、「サイクルタイムが徐々に長くなっている」「製品構成が違うため単純な平均値では比較できない」「MESや生産実績を工程状態の監視へ活用したい」といった段階から、既存データでどこまで確認できるかを整理できます。
既存の生産実績、製品情報、設備情報、停止履歴、品質データ等を確認しながら、現在のデータで可能な分析、追加取得が必要な情報、継続的な工程状態監視の進め方を検討します。
参考文献
- Heckert et al. 2002. Handbook 151: NIST/SEMATECH e-Handbook of Statistical Methods. National Institute of Standards and Technology. NIST Interagency/Internal Report. https://doi.org/10.18434/M32189
- Lucas, J. M. and Saccucci, M. S. 1990. Exponentially Weighted Moving Average Control Schemes: Properties and Enhancements. Technometrics. Vol. 32. Issue 1. pp. 1-12. https://doi.org/10.1080/00401706.1990.10484583