
切削加工の現場では、「一定数加工したら工具を交換する」という管理方法が広く使われています。交換基準が明確で運用しやすい一方、安全側に交換回数を設定すると、まだ使用できる工具を早めに廃棄している可能性があります。
逆に交換時期を延ばしすぎれば、工具摩耗による加工面の悪化、寸法精度への影響、突発的な工具トラブルなどのリスクが高まります。
そこで考えたいのが、「何回加工したか」だけではなく、「どの程度の負荷で加工し、品質がどのように変化しているか」も含めて工具状態を確認する方法です。
本記事では、80本の人工工具寿命データを作成し、加工回数、累積切削時間、主軸負荷、表面粗さ相当値、寸法偏差相当値から、工具の残存加工回数を回帰モデルで推定します。
なお、本記事の工具寿命、摩耗量、品質値、モデル評価値はすべて説明用の人工データに基づきます。実際の工具の推奨交換基準を示すものではありません。また、今回対象とするのは徐々に進行する工具摩耗であり、突発的な欠損・破損の予測は対象外です。
工具交換が早すぎても遅すぎてもコストになる
工具を早めに交換すれば、加工品質を安定させやすい反面、工具1本あたりの使用量が少なくなります。工具単価が高い工程や使用工具数が多い工場では、交換タイミングの差が工具費に影響します。
一方で、寿命限界まで使用することだけを目標にすると、加工品質悪化や停止リスクとのバランスが取れません。
したがって、工具寿命予測の目的は「工具を限界まで使い切ること」ではなく、現在の工具状態を把握し、交換する・継続使用する・確認頻度を高めるといった判断材料を増やすことです。
工具寿命を加工回数だけで決めにくい理由
同じ工具を100回使用した場合でも、100回の加工内容が同じとは限りません。
被削材、切削速度、送り量、切込み、切削液、加工プログラムなどが異なれば、工具へ加わる負荷や摩耗速度も変化します。工具寿命試験に関するISO 8688-2でも、工具だけではなく、被削材、切削液、切削条件、工具劣化の評価などを含めて試験条件を定めています(International Organization for Standardization, 1989)。
つまり、「300回加工したから交換」という管理は実務上分かりやすい一方、工具ごとの実際の状態差を完全には表現できません。
工具摩耗はどのデータに現れるか
工具状態監視では、工具摩耗そのものを直接測定する方法と、加工中の信号や加工後の品質から間接的に推定する方法があります。工具摩耗、オンライン監視、残存寿命予測については多くの研究が行われており、振動や力、電流等の信号を利用したデータ駆動型手法も検討されています(Zhou et al., 2022)。
今回のケーススタディでは、現場で比較的取得しやすい情報を想定し、加工回数、累積切削時間、主軸負荷、加工後の品質値を使用します。
今回のケーススタディ:80本の人工工具寿命データ
今回はエンドミル等による加工をイメージし、80本分の人工工具履歴を生成しました。
人工的な摩耗限界を0.30mmとし、加工ごとに主軸負荷と切削時間に応じて摩耗を進行させています。さらに工具ごとの個体差を加え、同じ加工条件でも工具寿命にばらつきが生じるようにしました。
生成された人工工具寿命は平均約262回、中央値263回、最短151回、最長394回でした。これらは今回の人工データに対する数値であり、実際のエンドミル等の標準寿命ではありません。
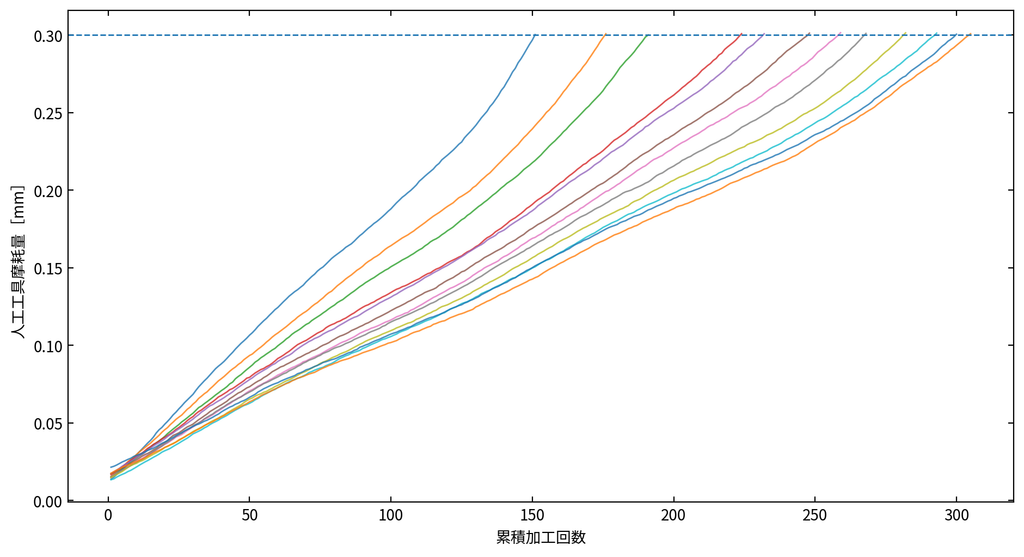
図1では、同じ摩耗限界まで使用しても、工具によって到達する加工回数が異なっています。固定加工回数だけでは、こうした工具ごとの違いを十分に表せないことが分かります。
加工回数と工具摩耗の関係を見る
まずは最も単純に、累積加工回数と人工工具摩耗量を比較します。
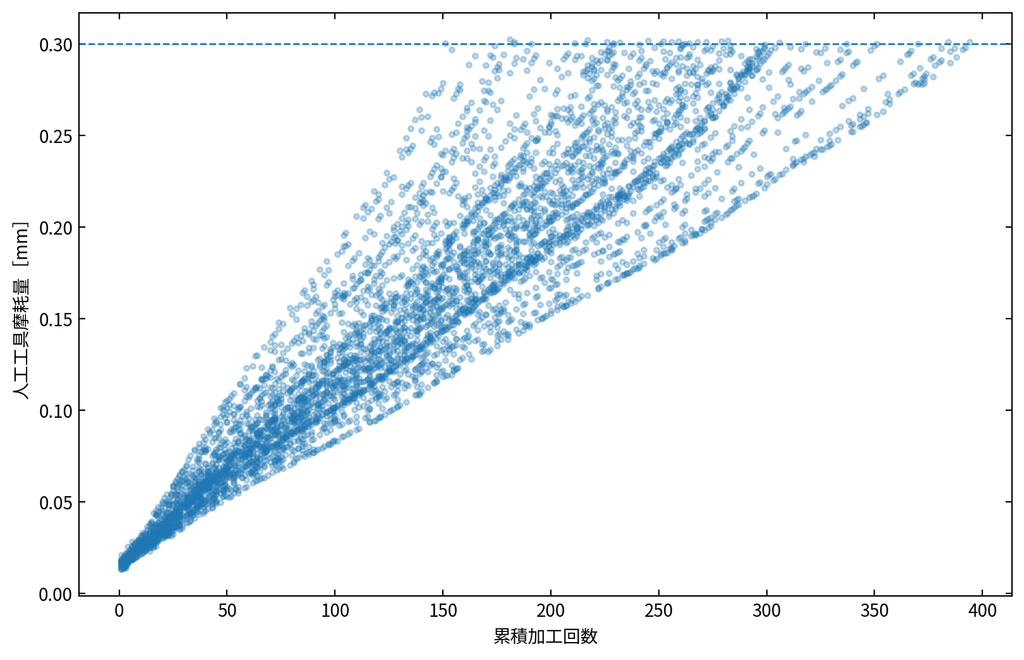
全体として加工回数が増えるほど摩耗量も増えています。一方、同じ200回付近でも摩耗量にはばらつきがあります。
これは今回の人工データで、工具個体差や加工負荷の違いを入れているためです。実設備でも、加工回数は重要な情報ですが、それだけで工具状態が一意に決まるわけではありません。
加工負荷・品質情報を加えると何が分かるか
次に、加工中の平均・最大主軸負荷と、加工後に得られる表面粗さ・寸法偏差相当値を加えます。
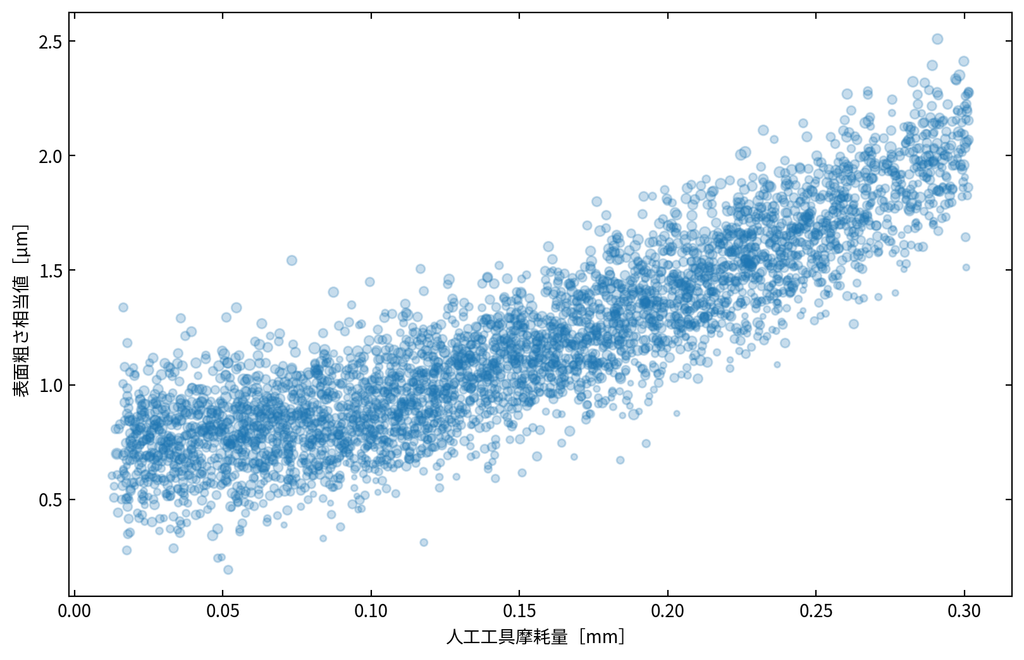
図3の点の大きさは、その加工時の平均主軸負荷を表しています。人工データでは摩耗が進むほど表面粗さ相当値が悪化する傾向を与えていますが、測定ノイズや負荷条件も加えているため、完全な一対一関係にはしていません。
| データ | 主に表すもの | 注意点 |
|---|---|---|
| 加工回数 | 工具を使用した回数 | 1回ごとの加工負荷差を表せない |
| 累積切削時間 | 実際に切削へ使用した時間 | アイドル時間等を分ける必要がある |
| 主軸負荷 | 加工負荷の間接的な情報 | 材料・切削条件等でも変化する |
| 表面粗さ・寸法偏差 | 加工後の品質変化 | 工具摩耗以外の要因でも変化する |
回帰モデルで残存加工回数を推定する
今回は、現在の加工が終了した時点から工具寿命まで「あと何回加工が残っているか」を残存加工回数として定義しました。
80本のうち60本を学習用、20本を評価用とし、工具ID単位で完全に分離しています。同じ工具の前半を学習用、後半を評価用とするような分割は行っていません。
工具寿命・残存寿命の研究でも、未学習の機械や加工条件に対する評価はモデルの実用性を考えるうえで重要です。例えばYang et al.(2024)は、異なる加工機で取得したデータを用いて工具摩耗とRULの推定を評価しています。
今回は同じ回帰アルゴリズムを使い、入力情報だけを変えました。1つ目は「累積加工回数だけ」、2つ目は「加工回数、累積切削時間、平均・最大主軸負荷、表面粗さ相当値、寸法偏差相当値」を入力しています。
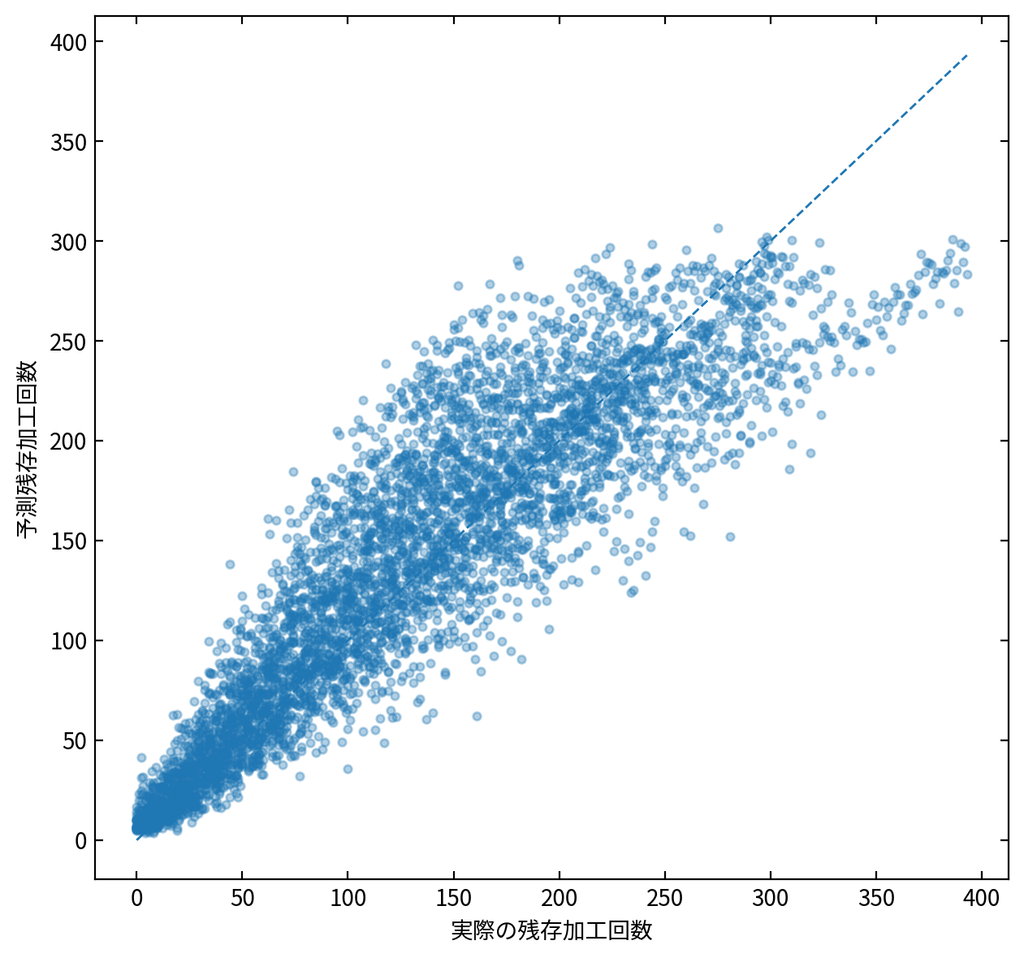
評価用の未学習工具20本に対し、複数情報モデルでは実際の残存加工回数に沿った予測傾向が確認できました。ただし、予測値は完全には一致しておらず、実用時にはこの誤差を考慮する必要があります。
加工回数だけのモデルと複数情報モデルを比較する
| 入力情報 | MAE | RMSE | R² |
|---|---|---|---|
| 加工回数のみ | 49.8回 | 60.5回 | 0.483 |
| 加工回数+負荷+品質 | 27.2回 | 36.9回 | 0.808 |
MAE(Mean Absolute Error:平均絶対誤差)は、予測値が実際の値から平均してどの程度ずれたかを示します。今回の人工条件では、加工回数だけの場合は約49.8回、負荷・品質情報を加えた場合は約27.2回でした。
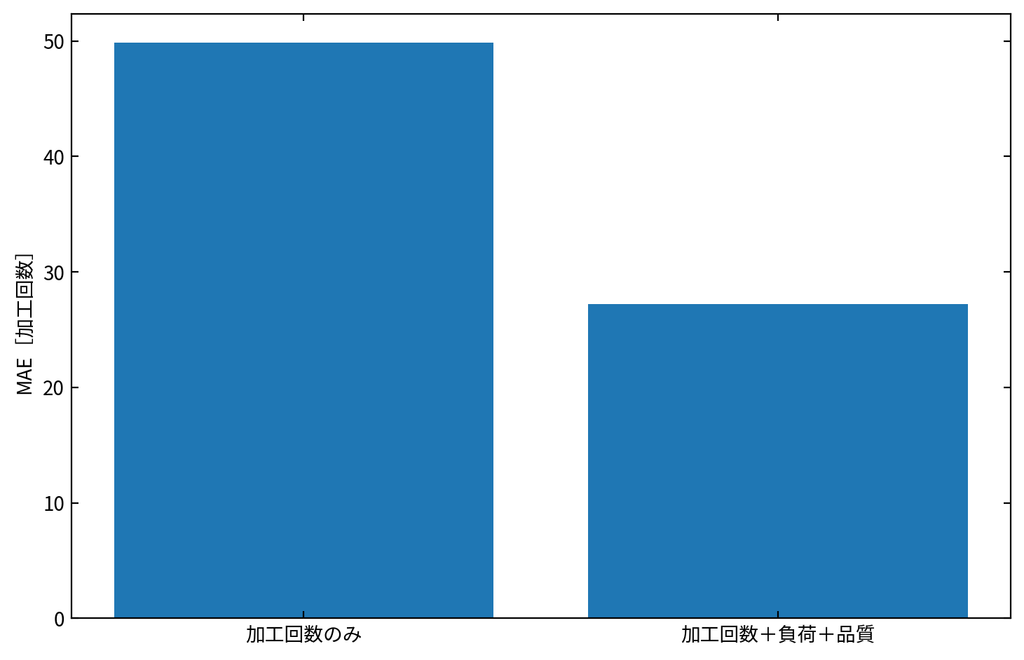
今回の人工データでは複数情報を使った方が誤差は小さくなりました。ただし、これは「主軸負荷や品質値を追加すれば必ず精度が上がる」という意味ではありません。実設備ではデータ品質や加工条件の違いによって結果は変わります。
予測値どおりに工具交換すればよいわけではない
工具寿命予測で特に注意したいのが、実際より長く使えると予測する誤差です。
今回の複数情報モデルでも、寿命を長めに予測したケースの平均過大誤差は約28.3回、過大誤差の90パーセンタイルは約65.2回でした。
このため、予測値が「残り30回」と表示されたからといって、必ず30回使用できるわけではありません。品質リスク、工具破損時の影響、モデル誤差等を考慮した安全余裕が必要です。
工具寿命予測は交換判断を補助する情報であり、交換指示そのものとして扱わないことが重要です。
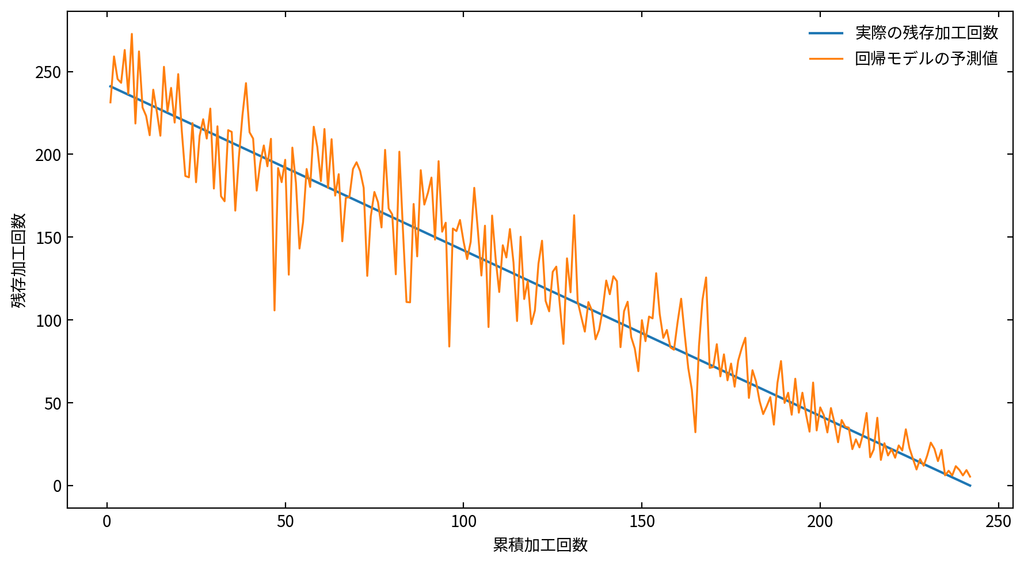
図6では、学習に使用していない工具1本について、加工回数の増加に伴って実際の残存加工回数とモデル予測値が低下していく様子を示しています。予測は完全には一致しないため、単一時点の予測値だけでなく推移を見ることにも意味があります。
品質データを使うときは時間順序に注意する
今回使用した表面粗さ相当値や寸法偏差相当値は、「現在の加工が完了した後に取得された品質情報」として扱っています。
そのため、その品質結果を使って次回以降の工具交換判断を行うことは可能ですが、加工後にしか分からない品質値を使って、その加工前の状態を予測したことにしてはいけません。
このような将来情報の混入はデータリークと呼ばれ、モデル評価を実際以上に良く見せる原因になります。
過去の工具交換履歴は「真の工具寿命」とは限らない
実設備へ適用するときには、さらに重要な問題があります。
例えば現場ルールで「200回加工したら安全のため交換する」と決めている場合、その工具が200回で物理的な寿命に達したとは限りません。
その交換履歴だけを教師データとしてモデル化すると、工具の本来の寿命ではなく、「過去の200回交換という運用ルール」を学習する可能性があります。
したがって、実測摩耗量、品質基準到達による交換、摩耗による交換、予防的な早期交換など、交換理由をできるだけ区別する必要があります。
早期交換された工具は、「寿命に達したデータ」というより「寿命に達する前に観測が終了したデータ」です。こうしたデータが多い場合は、単純な回帰だけではなく、データの打ち切りを考慮した分析方法も検討対象になります。
実設備では工具・材料・加工条件を分けて考える
| 確認項目 | 確認したい内容 |
|---|---|
| 工具種類 | 異なる工具材種・形状を同じ寿命モデルへ混ぜていないか |
| 被削材 | 材料の違いによる摩耗速度差を考慮できるか |
| 切削速度・送り・切込み | 加工条件ごとの負荷差を把握できるか |
| 切削液 | 使用条件や変更履歴を確認できるか |
| 加工プログラム | 加工内容の違いを同じ1回として扱っていないか |
| 品質測定 | 測定周期・測定方法が継続しているか |
| 交換理由 | 摩耗、品質、予防交換、欠損等を区別できるか |
| 工具ID | 加工履歴を工具1本単位で追跡できるか |
特に多品種加工では、「1加工」の負荷が製品ごとに異なる可能性があります。その場合は単純な加工回数だけでなく、累積切削時間、加工条件、加工負荷等を合わせて整理する必要があります。
まず1工具・1工程から検証する
工具寿命予測を検討するとき、最初からすべての工作機械・工具へ仕組みを展開する必要はありません。
- 対象となる工具・加工工程を1つ選ぶ
- 工具IDと加工履歴を紐付ける
- 加工回数・切削時間・主軸負荷を確認する
- 加工品質データと時刻を紐付ける
- 過去の工具交換理由を整理する
- 工具単位で学習・評価データを分ける
- 加工回数だけのモデルを基準として作る
- 負荷・品質情報を加えた場合に誤差が改善するか確認する
- 予測値を現場でどのような判断に使うか整理する
工具ID、加工履歴、主軸負荷、品質測定値が既に保存されている場合は、新しいセンサーを追加する前に、まず工具交換までの履歴を整理し、工具寿命推定へ利用可能な情報があるか確認できます。
重要なのは、高度な予測モデルを最初に作ることではなく、「今あるデータで加工回数だけの管理より有益な判断ができるか」を小さく検証することです。
まとめ
工具寿命は加工回数だけで決まるものではなく、工具個体差、加工条件、切削負荷等によってばらつきます。
今回の人工例では、80本の工具について、加工回数だけを使った回帰モデルでは残存加工回数のMAEが約49.8回でした。一方、累積切削時間、主軸負荷、品質情報を加えると約27.2回となりました。
ただし、複数情報を使っても予測誤差は残ります。工具寿命を実際より長めに見積もる誤差は、加工品質や工具トラブルにつながる可能性があるため、予測値だけで交換を自動決定することは適切ではありません。
また、過去の工具交換履歴がそのまま工具の物理寿命を意味するとは限りません。予防交換された工具と、実際に摩耗限界へ到達した工具を区別することも重要です。
SCI総合研究所株式会社のMIRASENTでは、「工具を一定加工回数で交換している」「主軸負荷や品質ログはあるが工具寿命へ活用できていない」「既存データだけで工具寿命推定が可能か確認したい」といった段階から相談できます。
既存の加工履歴、工具ID、加工条件、設備ログ、品質データ、交換履歴等を確認しながら、現在のデータで可能な分析、追加取得が必要な情報、工具寿命・交換判断へのデータ活用方法を整理します。
参考文献
- Zhou, Y., Liu, C., Yu, X. et al. 2022. Tool wear mechanism, monitoring and remaining useful life (RUL) technology based on big data: a review. SN Applied Sciences. Vol. 4. Article 232. https://doi.org/10.1007/s42452-022-05114-9
- Yang, Q., Mishra, D., Awasthi, U., Bollas, G. M. and Pattipati, K. R. 2024. Tool wear and remaining useful life estimation in precision machining using interacting multiple model. Journal of Manufacturing Systems. Vol. 74. pp. 367-386. https://doi.org/10.1016/j.jmsy.2024.04.001
- International Organization for Standardization. 1989. ISO 8688-2:1989 Tool life testing in milling — Part 2: End milling. International Organization for Standardization. https://www.iso.org/standard/16092.html