
熱処理炉、加熱炉、乾燥炉、食品の加熱工程などでは、同じ温度設定・同じ工程レシピで処理しているにもかかわらず、ロットごとに品質差が生じることがあります。
このとき、「設定温度は同じだった」「最高温度も規定範囲だった」という情報だけでは、実際に製品がどのような熱履歴を通ったかまでは分かりません。
重要なのは、設定値そのものだけではなく、昇温・保持・冷却を含む実測温度プロファイル全体を確認することです。
本記事では、同一レシピで処理する300バッチの人工炉内温度データを作成し、最高温度、昇温速度、保持時間などの特徴量と、Dynamic Time Warping(DTW:動的時間伸縮法)を使って温度プロファイルを比較します。
なお、記事中の温度、工程時間、品質ラベル、DTW距離はすべて説明用の人工データです。熱処理条件、食品加熱条件、安全基準等を示すものではありません。
同じ温度設定でも品質差が出ることがある
炉の制御画面に同じ設定値を入力していても、実際の温度変化が毎回完全に一致するとは限りません。
投入量、製品の初期温度、炉内位置、気流、扉開閉、設備状態などが変われば、設定値が同じでも昇温速度や保持状態、冷却開始時刻などが変化する可能性があります。
そのため、「180℃設定だったか」のような設定情報だけでなく、「何分で温度が上がり、どの程度の時間その温度域に滞在し、その後どのように冷えたか」を時系列として確認することが重要です。
設定温度と実測温度プロファイルは分けて考える
設定温度は制御上の目標値であり、実測温度はセンサーが実際に観測した値です。この2つは同じものではありません。
特にバッチ工程では、同じレシピでも各工程の所要時間が少しずつ変化することがあります。工業バッチプロセスについても、原料や運転条件、設備初期状態の違いによって、固定レシピであっても品質変動が生じ得ることが報告されています(Zuecco et al., 2021)。
今回のケーススタディ:300バッチの人工加熱データ
今回は1バッチ90分、1分間隔で温度を取得する人工工程を作成しました。説明用の設定温度は180℃とし、昇温、保持、冷却の3区間を持たせています。
300バッチには、通常プロファイルのほか、昇温が遅い、温度が一時的にオーバーシュートする、保持時間が短い、冷却開始が遅いといった人工的な変化を含めました。
品質結果についても人工的に設定していますが、温度プロファイルと品質を完全には一致させていません。今回の300バッチでは239バッチを「良好」、61バッチを「要確認候補」としています。
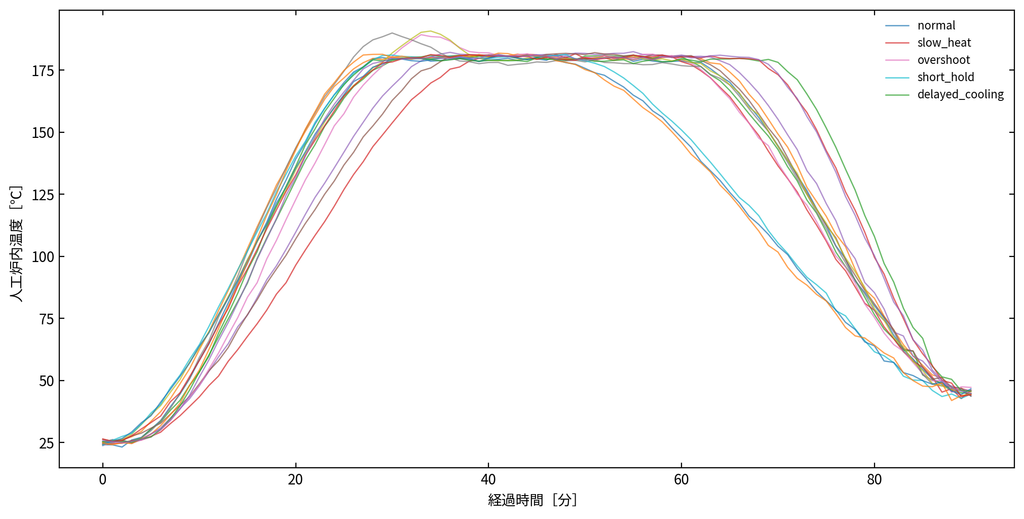
同じ人工レシピでも、昇温時刻、保持区間、冷却開始などに違いがあることが分かります。このような違いをロットごとのグラフだけで目視確認することは、バッチ数が増えるほど難しくなります。
最高温度だけでは見えない違い
温度ログを分析するとき、最初に最大値や平均値を確認する方法は有効です。しかし、それだけで熱履歴全体を表せるとは限りません。
今回の人工データでは、Batch 206とBatch 35の最高温度はいずれも約181.07℃で、ほぼ同じでした。
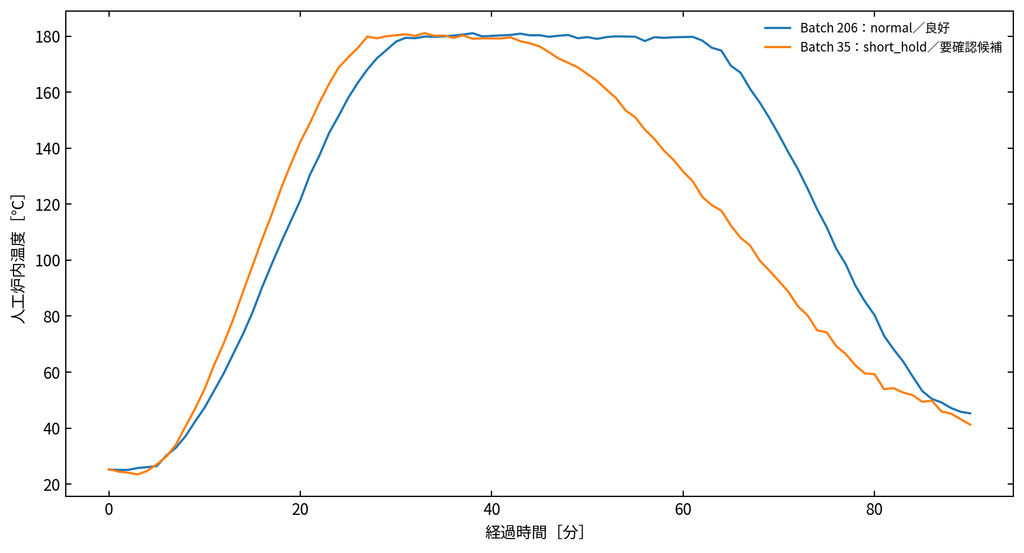
一方、180℃前後の目標温度帯に滞在した時間は、通常プロファイルのBatch 206が33分、保持時間を人工的に短くしたBatch 35が18分でした。最高温度だけを比較すれば近い2バッチでも、保持工程まで含めて見ると異なる熱履歴です。
昇温・保持・冷却を特徴量へ変換する
温度曲線をすべて人が目視する代わりに、工程上意味のある特徴量へ変換する方法があります。
表1 温度プロファイルから抽出する特徴量の例
| 特徴量 | 確認できる内容 |
|---|---|
| 最大温度 | 工程中に到達した最高温度 |
| 目標温度到達時間 | 所定温度域に入るまでの時間 |
| 昇温速度 | 加熱区間における温度上昇の速さ |
| 保持平均温度 | 保持区間の温度水準 |
| 保持区間のばらつき | 保持中の温度安定性 |
| 目標温度帯滞在時間 | 設定温度近傍にいた時間 |
| オーバーシュート | 目標温度を上回った程度 |
| 冷却速度 | 冷却区間における温度低下の速さ |
| 温度時間積分 | 工程全体の熱履歴を要約する指標 |
| DTW距離 | 基準プロファイルとの曲線形状の差 |
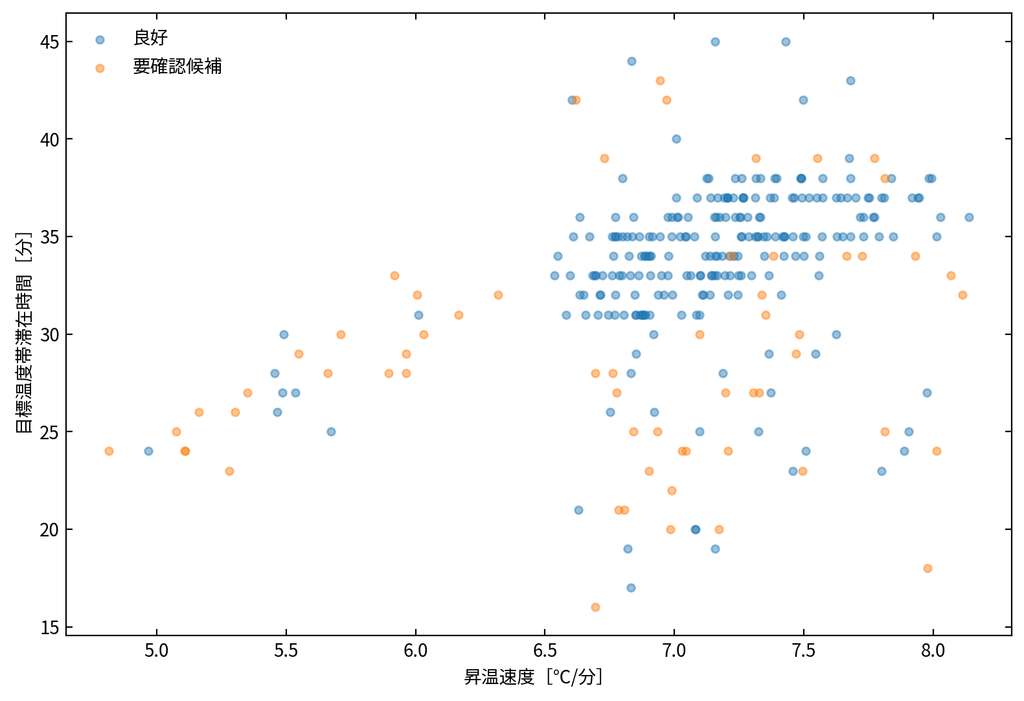
こうした特徴量は、どの工程区間が通常状態と異なるかを現場担当者が解釈しやすいという利点があります。そのため、DTWのような曲線比較指標だけに置き換えるのではなく、両者を併用する設計が実務では扱いやすくなります。
時間ずれのある温度曲線をDTWで比較する
DTWは、2本の時系列について時間軸を伸縮させながら対応点を探し、曲線の類似度を評価する方法です。音声認識における時間正規化として古くから研究されてきました(Sakoe and Chiba, 1978)。
バッチ工程でも、工程時間がロットごとに異なる場合に軌跡を整列させるためDTWが利用されています。実際の工業バッチプロセスでも、複数バッチの温度軌跡をDTWで整列する事例が報告されています(Zuecco et al., 2021)。
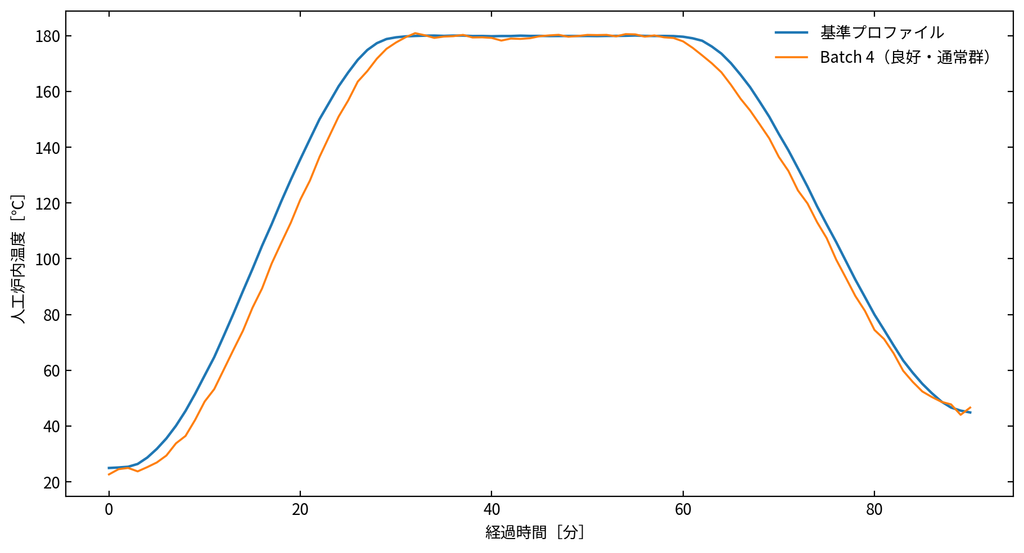
今回の人工例では、良好かつ通常プロファイルとして生成した複数バッチについて、各時刻の中央値から説明用の基準プロファイルを作成しました。
Batch 4は良好な通常プロファイルですが、基準曲線と完全に同じ時刻で温度が変化するわけではありません。DTWでは、このような小さな時間ずれを許容しながら曲線を対応付けます。
DTWでは時間をどこまでずらしてよいかも重要
DTWは時間ずれを吸収できる一方、無制限に伸縮させれば、本来重要だった時間差まで消してしまう可能性があります。
例えば「目標温度への到達が10分遅れたこと」自体が品質上重要であれば、その10分をすべてDTWで補正して「似た曲線」と判断することは適切ではありません。
そこで今回の事例では、説明用として対応可能な時間差を前後8分以内に制限しました。これは実設備共通の推奨値ではありません。DTWではSakoe-Chiba型のような制約を設け、工程上許容できる時間差を踏まえて比較範囲を決める考え方があります(Sakoe and Chiba, 1978)。
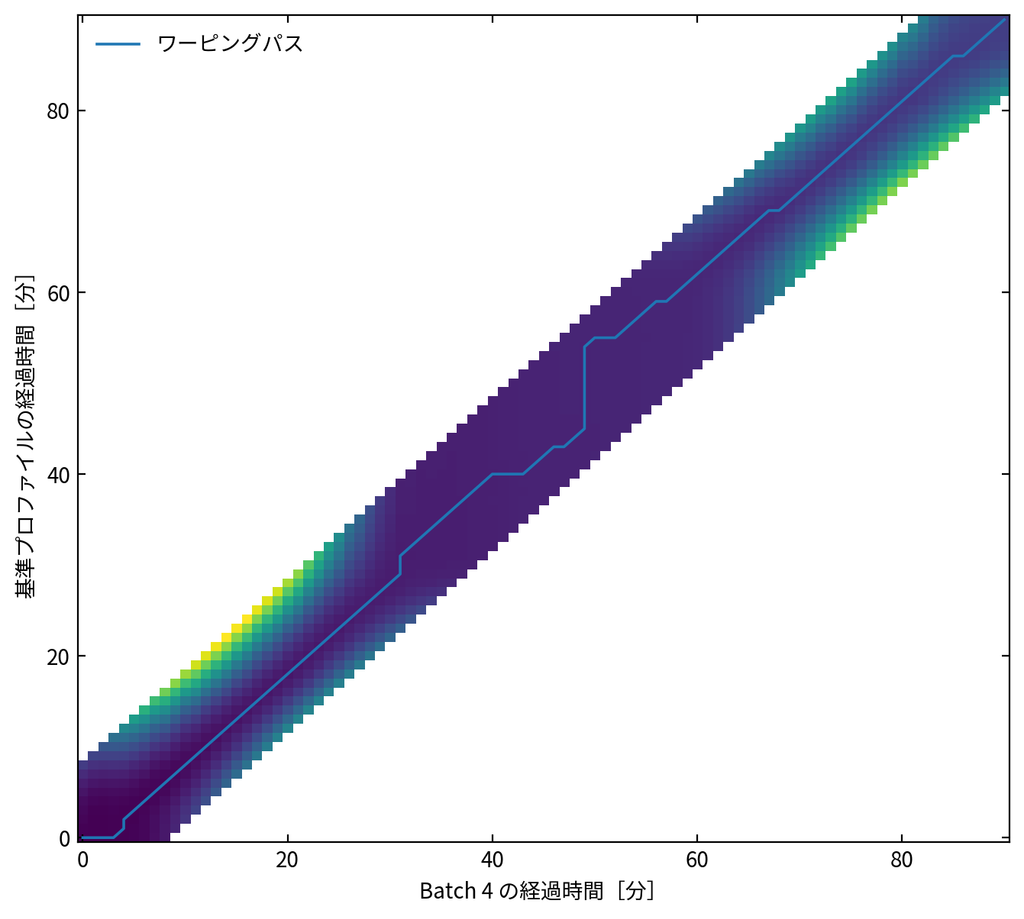
図5のワーピングパスは、基準プロファイルの各時刻と対象バッチのどの時刻を対応付けたかを示します。対角線からずれる部分ほど、時間方向の補正が入っています。
DTW距離が大きい=品質不良ではない
各バッチと基準プロファイルの差を、ワーピングパス1点あたりの絶対温度差として正規化したDTW距離で比較しました。
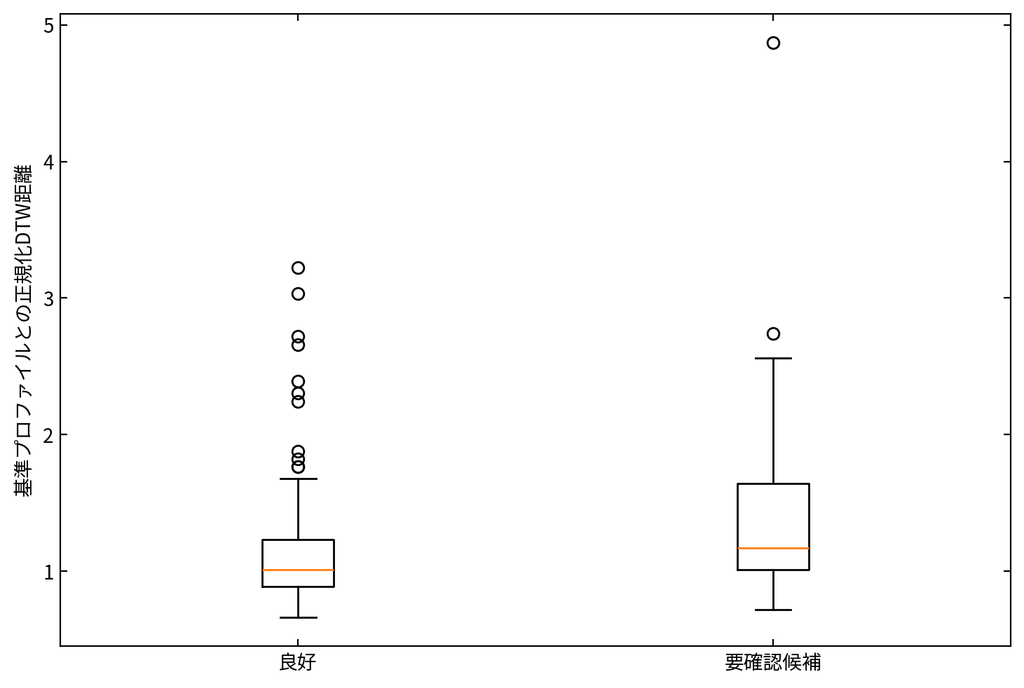
人工データでは、良好239バッチのDTW距離中央値は1.014、要確認候補61バッチでは1.171となりました。しかし、良好群の四分位範囲は0.890~1.234、要確認候補では1.014~1.645であり、両群には明確な重なりがあります。
また、最高温度がともに約181.07℃だったBatch 206とBatch 35では、DTW距離はそれぞれ0.665と4.870でした。このように最高温度では分からない曲線差を数値化できる一方、「DTW距離が何以上なら不良」と一律に判断できるわけではありません。
DTW距離は品質判定そのものではなく、「通常時の熱履歴とどの程度違うか」を確認するための一つの指標として使う方が安全です。
温度プロファイルと品質結果をどう紐付けるか
温度ログだけを分析しても、品質との関係は分かりません。実務ではバッチID・ロットIDを共通キーとして、温度履歴と品質結果を紐付ける必要があります。
表2 品質差がある場合に合わせて確認したい情報
| 確認項目 | 確認したい内容 |
|---|---|
| 投入量 | 熱容量や昇温時間への影響がないか |
| 製品初期温度 | 開始時の温度条件が異なっていないか |
| 炉内位置 | 位置による温度分布差がないか |
| センサー位置 | 比較している温度の測定条件が同じか |
| 扉開閉 | 工程中の温度変動につながっていないか |
| 気流・循環 | 炉内の熱伝達条件に変化がないか |
| 設備保全履歴 | ヒータ・ファン等の状態変化がないか |
| 製品・材料ロット | 材料側の差を温度差と混同していないか |
| 品質結果 | 温度差と実際の品質差が対応しているか |
ロットIDと炉内温度ログ、品質結果が紐付けられる場合は、新しいAIモデルを導入する前に、まず良好ロットと要確認ロットで温度プロファイルがどの程度異なるか確認できます。
食品工程では炉内温度と製品温度を区別する
食品製造へ応用する場合には、特に注意が必要です。オーブンや乾燥機の炉内温度と、食品内部の中心温度は同じではありません。
炉内温度プロファイルが似ていても、食品の大きさ、含水率、初期温度、配置等によって製品内部の温度履歴は変わる可能性があります。
したがって、本記事で扱うDTWによる炉内温度比較を、食品安全性、中心温度、殺菌条件等の適否判定へ直接使用することは想定していません。安全・衛生上必要な温度条件は、対象製品の法令・基準・工程設計に基づいて別途評価する必要があります。
まず1製品・1レシピから検証する
温度プロファイル分析を始めるために、すべての炉・製品を最初から統合する必要はありません。
- 対象となる製品・レシピを1つ選ぶ
- 温度ログの取得周期とセンサー位置を確認する
- バッチ開始・終了を正しく切り出す
- 複数の良好バッチを重ねて通常変動を確認する
- 昇温・保持・冷却の特徴量を計算する
- 説明用の基準プロファイルを設定する
- DTW等で曲線全体との差を確認する
- 品質結果と温度差を照合する
- 投入量・初期温度・炉内位置等を追加確認する
- 継続監視に使える指標を現場担当者と決める
温度ログが既に保存されている場合、追加センサーや複雑な機械学習モデルを導入する前に、既存データだけでどこまで工程差を説明できるかを確認する方法があります。
まとめ
同じ炉設定で処理していても、実際の温度プロファイルが毎回同じとは限りません。最高温度や平均温度だけでは、昇温速度、保持時間、冷却開始などの違いを見落とす可能性があります。
今回の300バッチの人工例では、最高温度がともに約181.07℃の2バッチでも、目標温度帯への滞在時間は33分と18分に分かれ、DTW距離にも大きな差がありました。
一方、良好群と要確認候補群のDTW距離分布には重なりがありました。この結果からも、DTW距離だけで品質を判断するのではなく、物理的に解釈できる特徴量や品質結果、投入量、初期温度、炉内位置等と組み合わせて確認することが重要です。
SCI総合研究所株式会社のMIRASENTでは、「同じ炉設定でも品質差が出る」「温度ログはあるが最大値しか見ていない」「ロットごとの温度曲線を目視比較している」といった段階から、既存データでどのような分析が可能かを整理できます。
温度ログ、品質記録、バッチ・ロット情報、投入量、製品条件等を確認しながら、現在のデータで確認できること、追加取得が必要な情報、継続的な工程監視の進め方を検討します。
参考文献
- Sakoe, H. and Chiba, S. 1978. Dynamic Programming Algorithm Optimization for Spoken Word Recognition. IEEE Transactions on Acoustics, Speech, and Signal Processing. Vol. 26. Issue 1. pp. 43-49. DOI: 10.1109/TASSP.1978.1163055
- Zuecco, F. et al. 2021. Backstepping Methodology to Troubleshoot Plant-Wide Batch Processes in Data-Rich Industrial Environments. Processes. Vol. 9. Issue 6. Article 1074. DOI: 10.3390/pr9061074
- Mowbray, M. et al. 2022. Industrial data science – a review of machine learning applications for chemical and process industries. Reaction Chemistry & Engineering. Vol. 7. Issue 7. pp. 1471-1509. DOI: 10.1039/D1RE00541C